Bujes de bronce fundido · maquinados a partir de barra y tubo de bronce de colada continua y fundición centrífuga

Slidura
Ø3 – 1000 mm · muestra en 3 – 5 días · sin pedido mínimo

Bujes de bronce a medida, maquinados según su plano

Bujes cilíndricos, con brida y escalonados, bujes con ranuras y orificios de engrase, arandelas de empuje, medios cojinetes y bujes cilíndricos de gran diámetro maquinados a partir de barra y tubo de bronce de colada continua o de fundición centrífuga, en cualquiera de las doce aleaciones para cojinetes. Envíe el plano en PDF, DWG o STEP, o las tres cotas y una foto de la pieza desgastada. Cotización en 12 horas, muestra gratis, certificado de la materia prima con cada lote, reporte CMM bajo pedido.

  • Ø3 – 1000mm de diámetro maquinado
  • 12 hpara la cotización
  • 3 – 5 díasmuestra gratis
  • Sin pedido mínimode una pieza a series
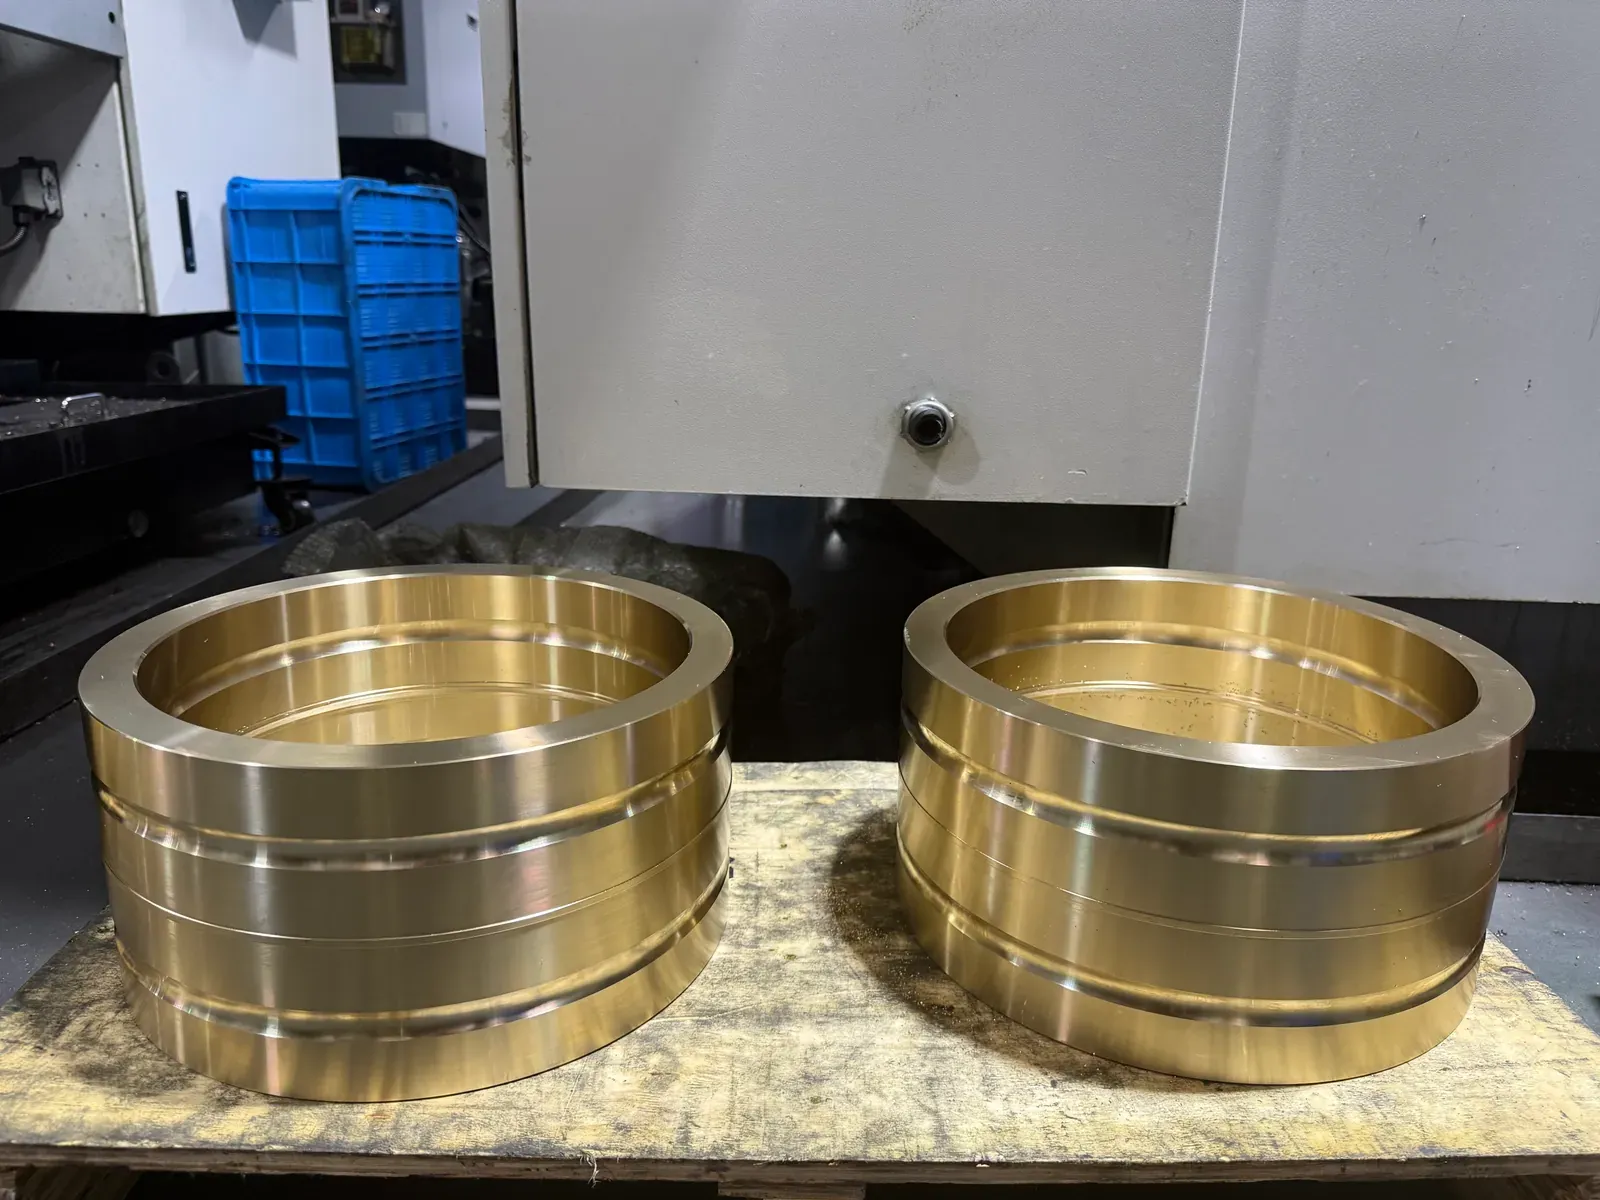
Dos bujes grandes de bronce fundido con Ø exterior escalonado sobre la mesa de un torno CNC

Un buje de bronce a medida es cualquier pieza de cojinete de deslizamiento que no está en la serie ISO 4379: otra pared, longitud o brida, una medida en pulgadas, un escalón, un patrón de ranuras de engrase, un interior mayor de Ø200 mm, o una medida estándar en una aleación poco habitual. Como cada buje Slidura se tornea y mandrina a partir de material fundido y no se prensa en un herramental, lo «a medida» no cuesta herramental ni exige cantidad mínima.

  • Rango de diámetros Ø3 – 1000 mm; longitud hasta unos 1000 mm en tubos, mayor en segmentos
  • Aleaciones: C93200 / SAE 660, SAE 64, SAE 67, CuSn12, CuSn10P, CuSn10, C90500, LG2 / C83600, C95400, C95500, CuAl10Fe3Mn2, C86300
  • Tolerancias según plano; por defecto ISO 4379 (interior E6, exterior s6 / r6) cuando el plano no las indica
  • Formatos: PDF, DWG / DXF, STEP / IGES, o un croquis acotado y una foto
  • Documentos: certificado de la materia prima como estándar; reporte dimensional CMM, ensayo de dureza y análisis químico bajo pedido; PPAP nivel 3 para programas automotrices y de OEM

Tipos de piezas que maquinamos

Seis formas cubren casi todas las solicitudes. Todas se fabrican a partir de material fundido comprado según la norma de la aleación —ASTM B505 / B271, EN 1982 o GB/T 1176— y se maquinan en todas sus superficies.

Bujes de gran diámetro

Bujes cilíndricos y anillos de Ø200 – 1000 mm a partir de tubo de fundición centrífuga: bujes de cuello de rodillo de laminación, bujes de giro de grúas, chumaceras de ingenios azucareros. Pared y longitud según plano; los cojinetes muy largos, en segmentos.

Bujes escalonados y con hombro

Dos o más Ø exteriores o interiores, hombros exteriores como tope de prensado, escalones interiores para sellos y caras de empuje, maquinados en una sola sujeción para que los escalones queden concéntricos dentro de la tolerancia del plano.

Bujes con ranuras y orificios

Orificios de engrase en cualquier ángulo, patrones de ranura G2 – G8, bolsillos de grasa, orificios transversales para graseras, agujeros roscados para tornillos de fijación. Los códigos de ranura están en la página de lubricación.

Bujes con brida según plano

Ø y espesores de brida fuera de ISO 4379, bridas con agujeros para tornillos o para pasadores, ranuras radiales en la cara, raíz de brida achaflanada o con rebaje.

Arandelas de empuje y placas de desgaste

Arandelas hasta Ø1000 mm, arandelas partidas, placas de empuje con agujeros para pasadores, tiras y placas de desgaste rectangulares a partir de placa de bronce fundido, con o sin bolsillos de grasa.

Medios cojinetes y casquetes

Bujes partidos para molinos, prensas y ventiladores grandes, maquinadas redondas y luego aserradas y refrentadas, o maquinadas como dos mitades con pasadores: a elección del cliente.

Qué poner en el plano: seis datos que evitan una segunda ronda de preguntas

La mayoría de los retrasos vienen de información que falta, no del maquinado. Un plano o croquis con estos seis datos se cotiza el mismo día y se fabrica bien a la primera.

  1. 1. Ajustes y tolerancias – Clases de tolerancia del interior y del exterior, o el alojamiento y el eje que va a usar; nuestro estándar es alojamiento H7 / eje e7 – e8 con el interior terminado en ISO 4379 E6 (aprox. H8 después de prensar). Diga si el interior se termina en sitio.
  2. 2. Acabado superficial – Ra en el interior y en el exterior; sin valor, maquinamos al Ra 1.6 µm que suponen los ajustes ISO 4379. Indique si el exterior es un ajuste a presión o deslizante.
  3. 3. Orificios y ranuras de engrase – Diámetro del orificio, ángulo y distancia a la cara; patrón de ranuras por código (G2 rectas, G3 circunferencial, G4 en ocho, G6 helicoidal, G7 radiales en la cara) o un croquis; ancho y profundidad de ranura si importan.
  4. 4. Chaflanes y caras – Medidas de los chaflanes en el interior y el exterior, qué extremo es el de prensado, planitud o perpendicularidad de la cara si la pieza asienta sobre una cara.
  5. 5. Aleación o designación antigua – C93200 / SAE 660, RG7, B101, LG2, TM 23, BC6… lo que diga el plano antiguo; le confirmamos la aleación que maquinamos y la norma a la que está fundido su material. La página de equivalencias explica las correspondencias.
  6. 6. Cantidad y dónde trabaja la pieza – Cantidad actual y anual, y una línea sobre el servicio: carga, movimiento, velocidad, temperatura, medio. Decide la aleación y si vale la pena ranurar.
LLongitud L, total DØ exterior D, o el Ødel alojamiento dØ interior d: mídalo en elextremo sin desgaste
Medir un buje desgastado: tome el Ø interior en el extremo sin desgaste, el Ø exterior (o el Ø del alojamiento) y la longitud total.

Del plano a la entrega

Los mismos cuatro pasos para una muestra y para un programa anual.

  1. Entra el plano, sale la cotización en 12 horas

    Precio por pieza según escalones de cantidad, la aleación y la norma a la que se fundirá el material, tolerancias que cumpliremos, plazo de muestra y de lote, condiciones de envío a su país.

  2. Muestra en 3 – 5 días, sin costo

    Maquinada, cuando es posible, a partir de tubo o barra de fácil disponibilidad. Medida en CMM o con calibres de interiores; el reporte se envía con la muestra bajo pedido.

  3. Primera pieza y lote

    Material comprado según la norma de la aleación con el certificado de la fundición; torneado y mandrinado en tornos CNC, ranurado y taladrado en centros de maquinado; verificación del 100 % de interiores y exteriores, muestreo del resto según el plan ISO 9001.

  4. Documentos y embalaje

    Certificado de la materia prima con cada lote; reporte CMM, ensayo de dureza o análisis por espectrometría bajo pedido. Piezas aceitadas, envueltas en papel VCI, en cajas de cartón sobre pallets o en cajas de madera para bujes grandes. EXW, FOB, CIF o DDP.

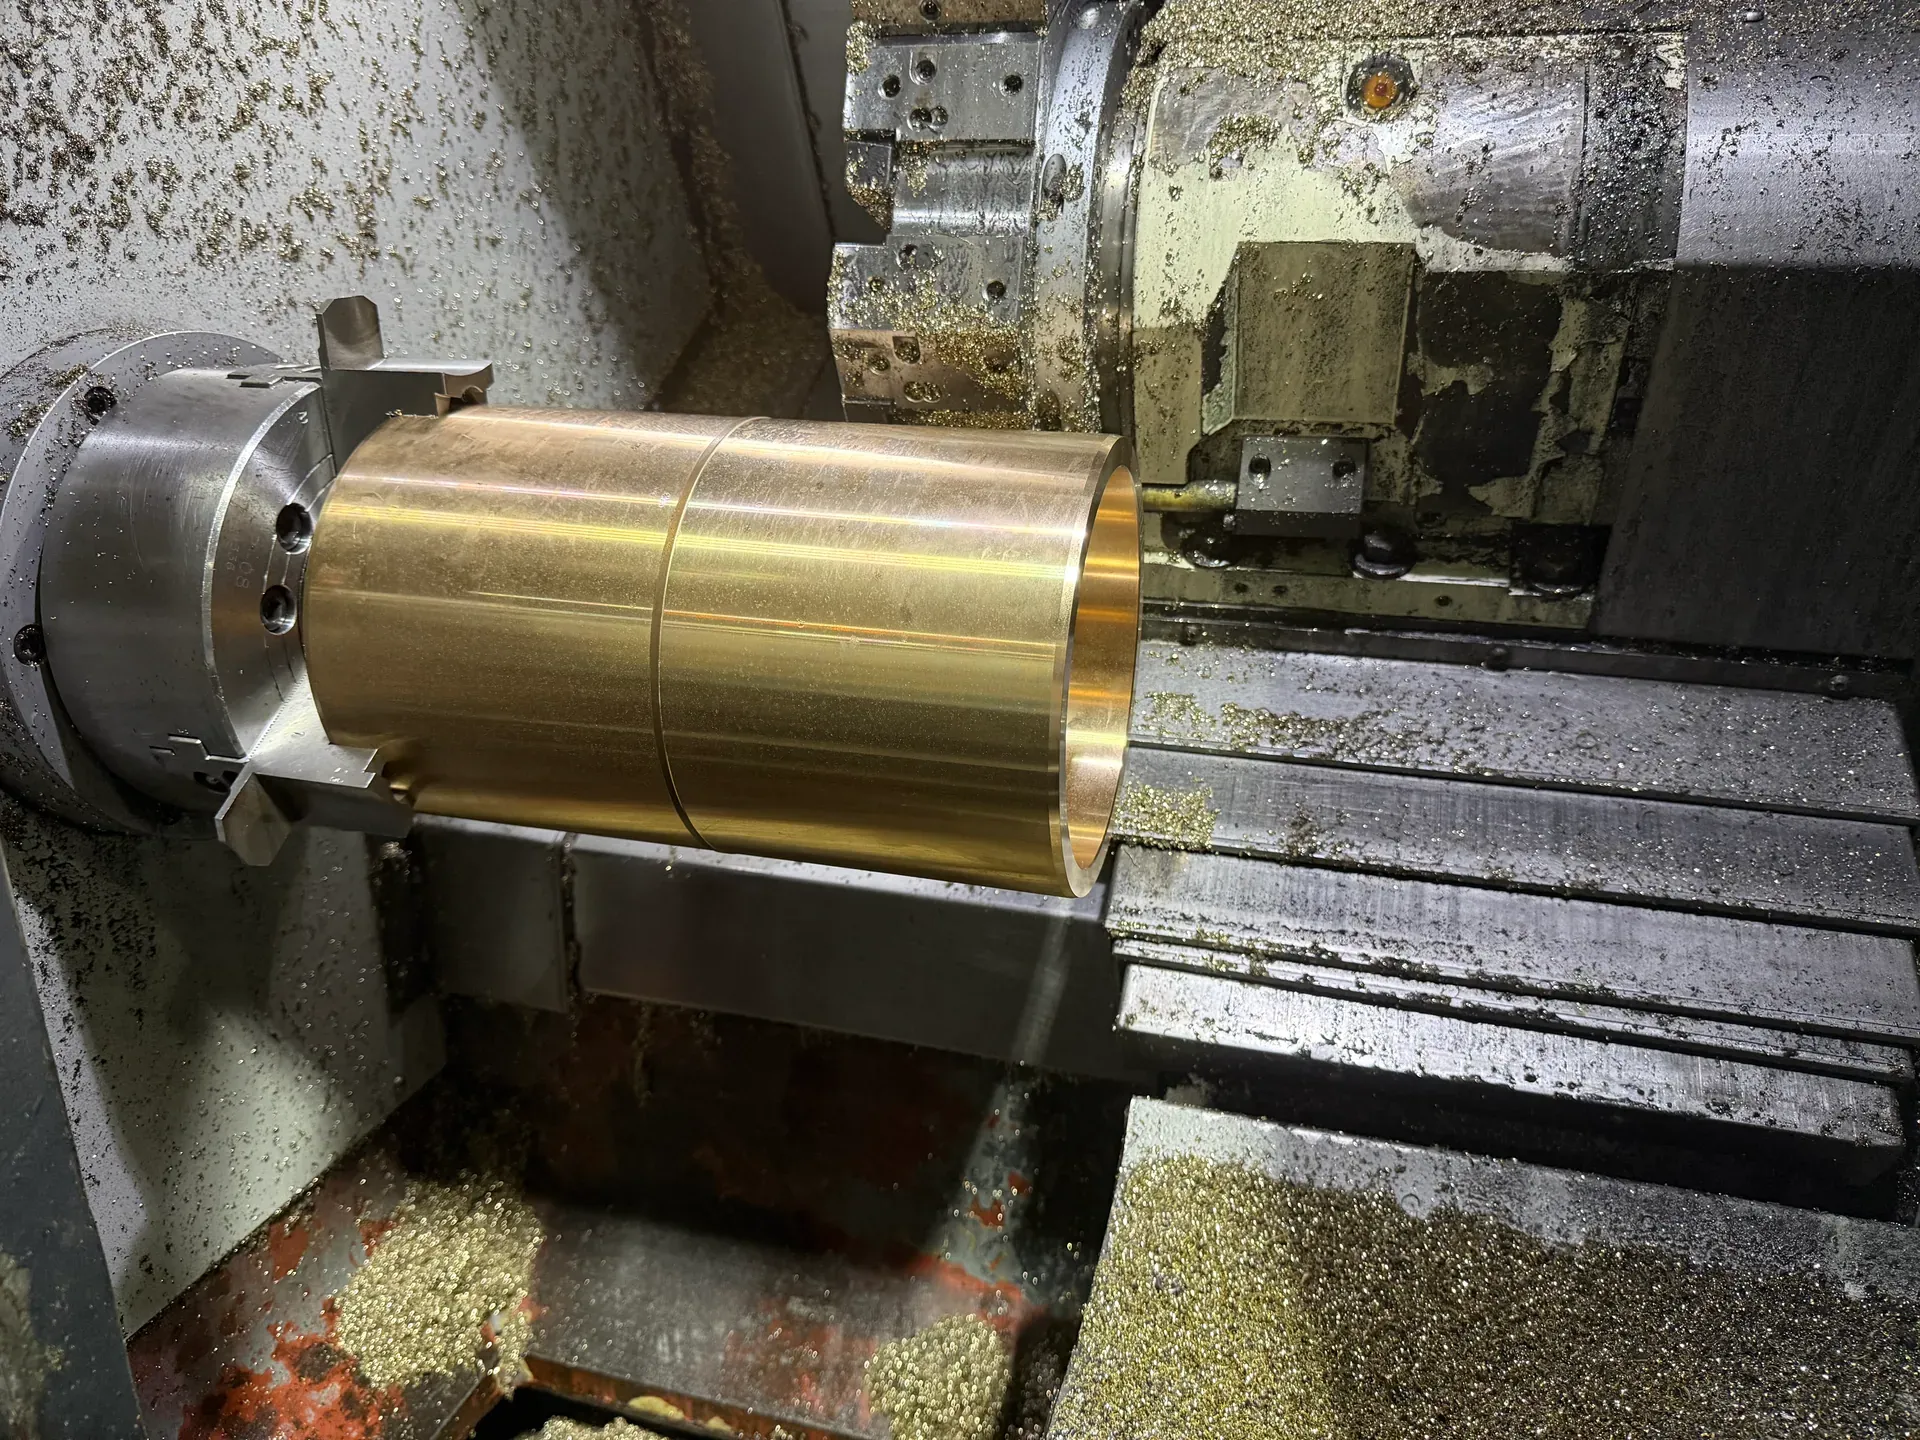
Barra de bronce fundido torneándose en un torno CNC, con viruta brillante sobre la bancada
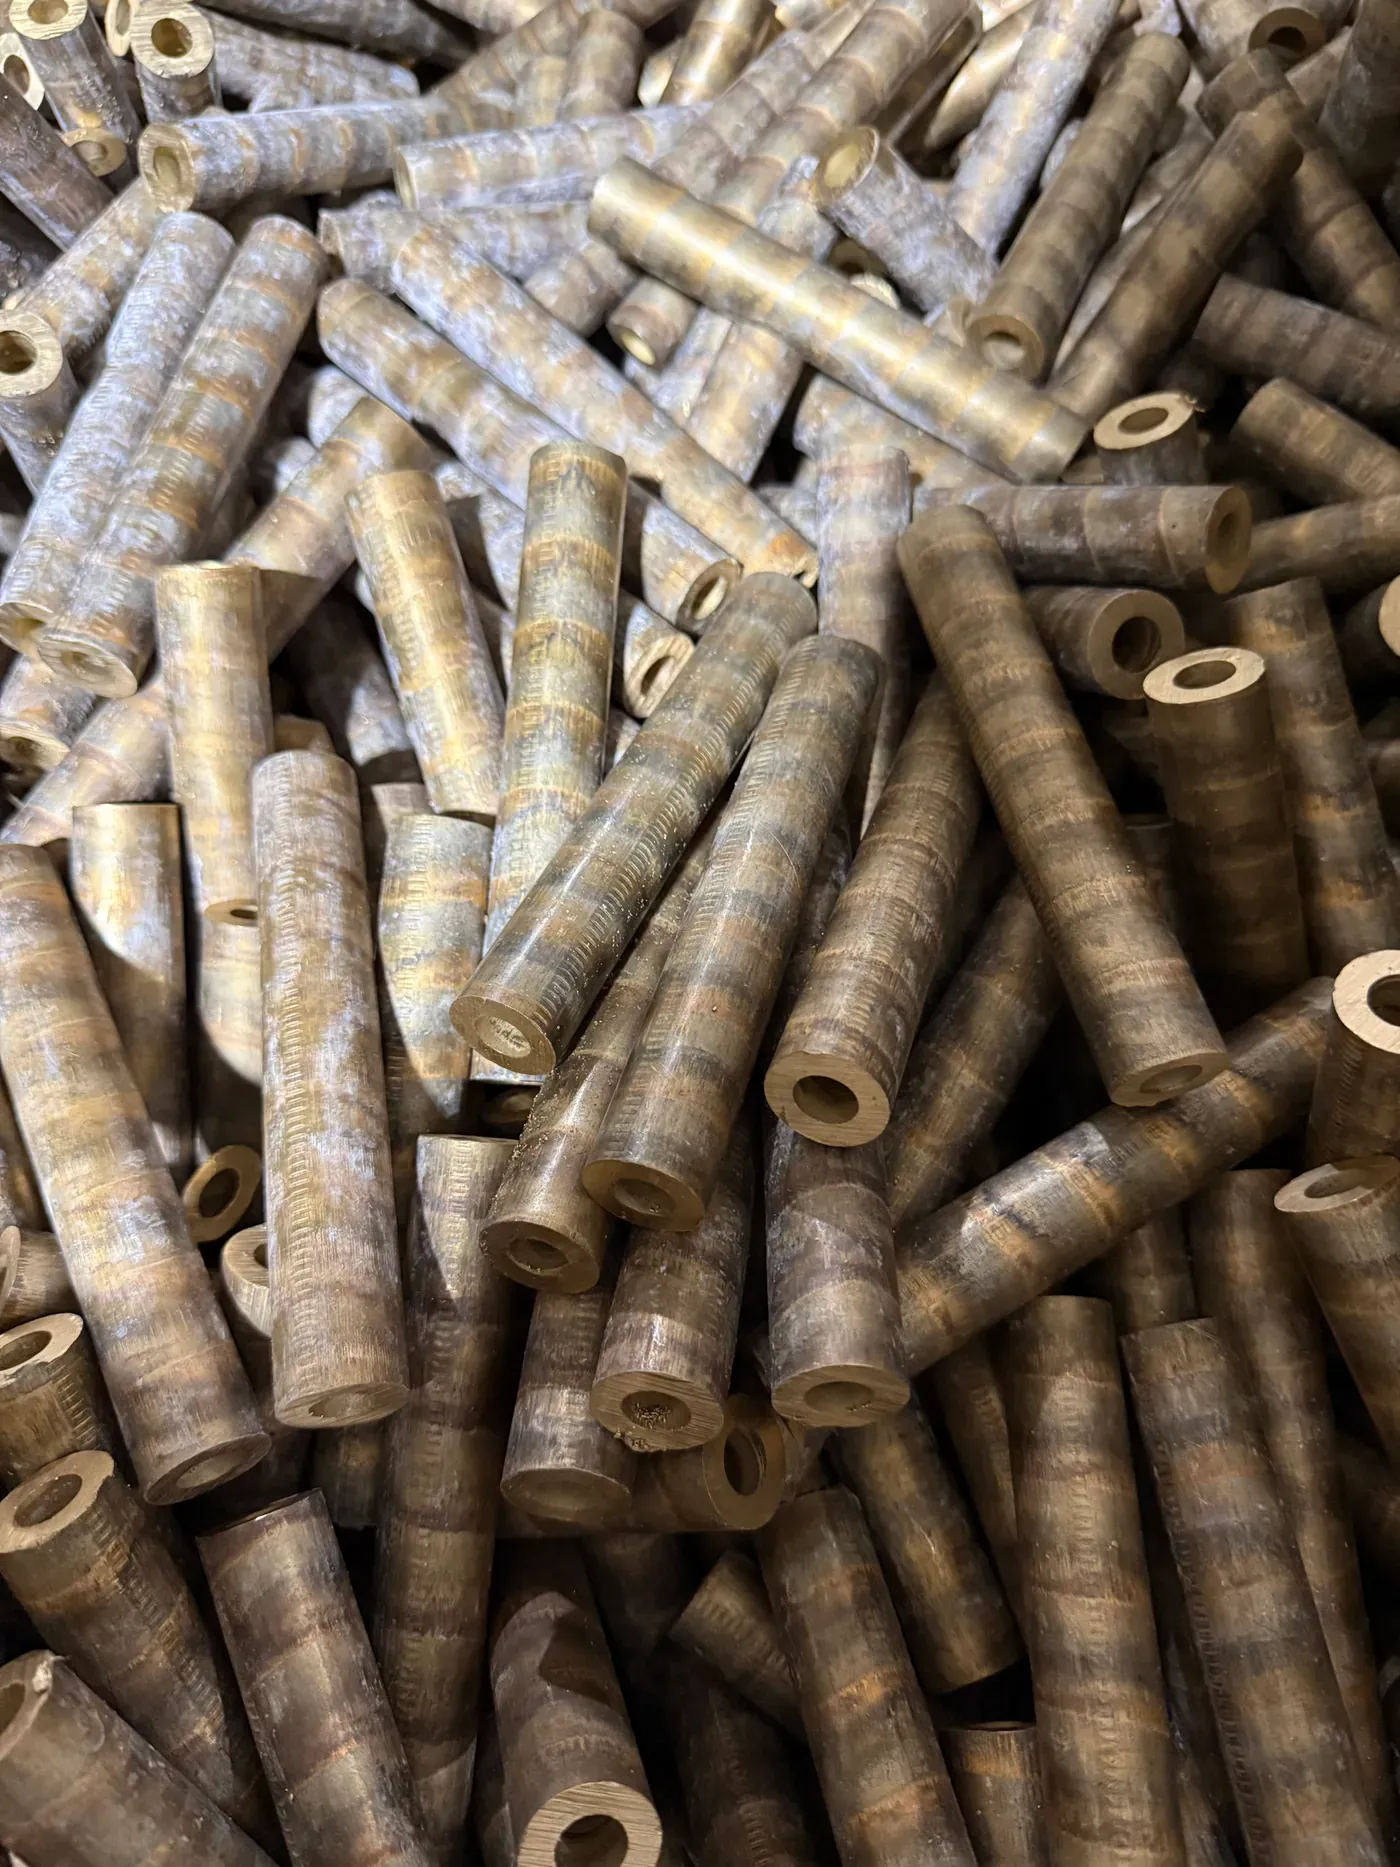
Tubo de bronce de colada continua en espera de maquinado

Bujes de bronce grandes Ø200 – 1000 mm

Por encima de unos Ø200 mm el material pasa de tubo de colada continua a tubo de fundición centrífuga (ASTM B271 / EN 1982 GZ), que da una pared densa y de grano fino en los diámetros grandes donde no se ofrece colada continua. Pared y longitud se maquinan según plano en una sola pieza cuando la fundición lo permite; los cojinetes más largos se hacen en segmentos con caras de unión.

Los bujes grandes rara vez se prensan: se montan por contracción calentando el alojamiento, o con una interferencia ligera y un retén. Maquinamos el exterior en r6 para ajuste a presión o por contracción, o con ajuste deslizante y previsión de tornillo prisionero o pasador. El interior a menudo se termina en sitio después de mandrinar el alojamiento; indique qué prefiere. La inspección es por CMM cuando la pieza cabe en la máquina, y con calibre de interiores y micrómetro por encima; la redondez y la variación de pared se reportan bajo pedido.

Aleaciones: C93200 para bujes grandes de uso general, bronce al aluminio C95400 / C95500 para laminación y marina, C86300 para los pernos y bujes de giro más cargados, C93700 / SAE 64 para ejes lentos mal lubricados. A este tamaño el peso importa —un buje de Ø500 × Ø560 × 400 en C93200 pesa unos 180 kg—, así que cotizamos con el flete hasta su puerto.

Para su solicitud:Para una pieza grande: d × D × L, aleación, cantidad, cómo se va a montar y el puerto de destino.

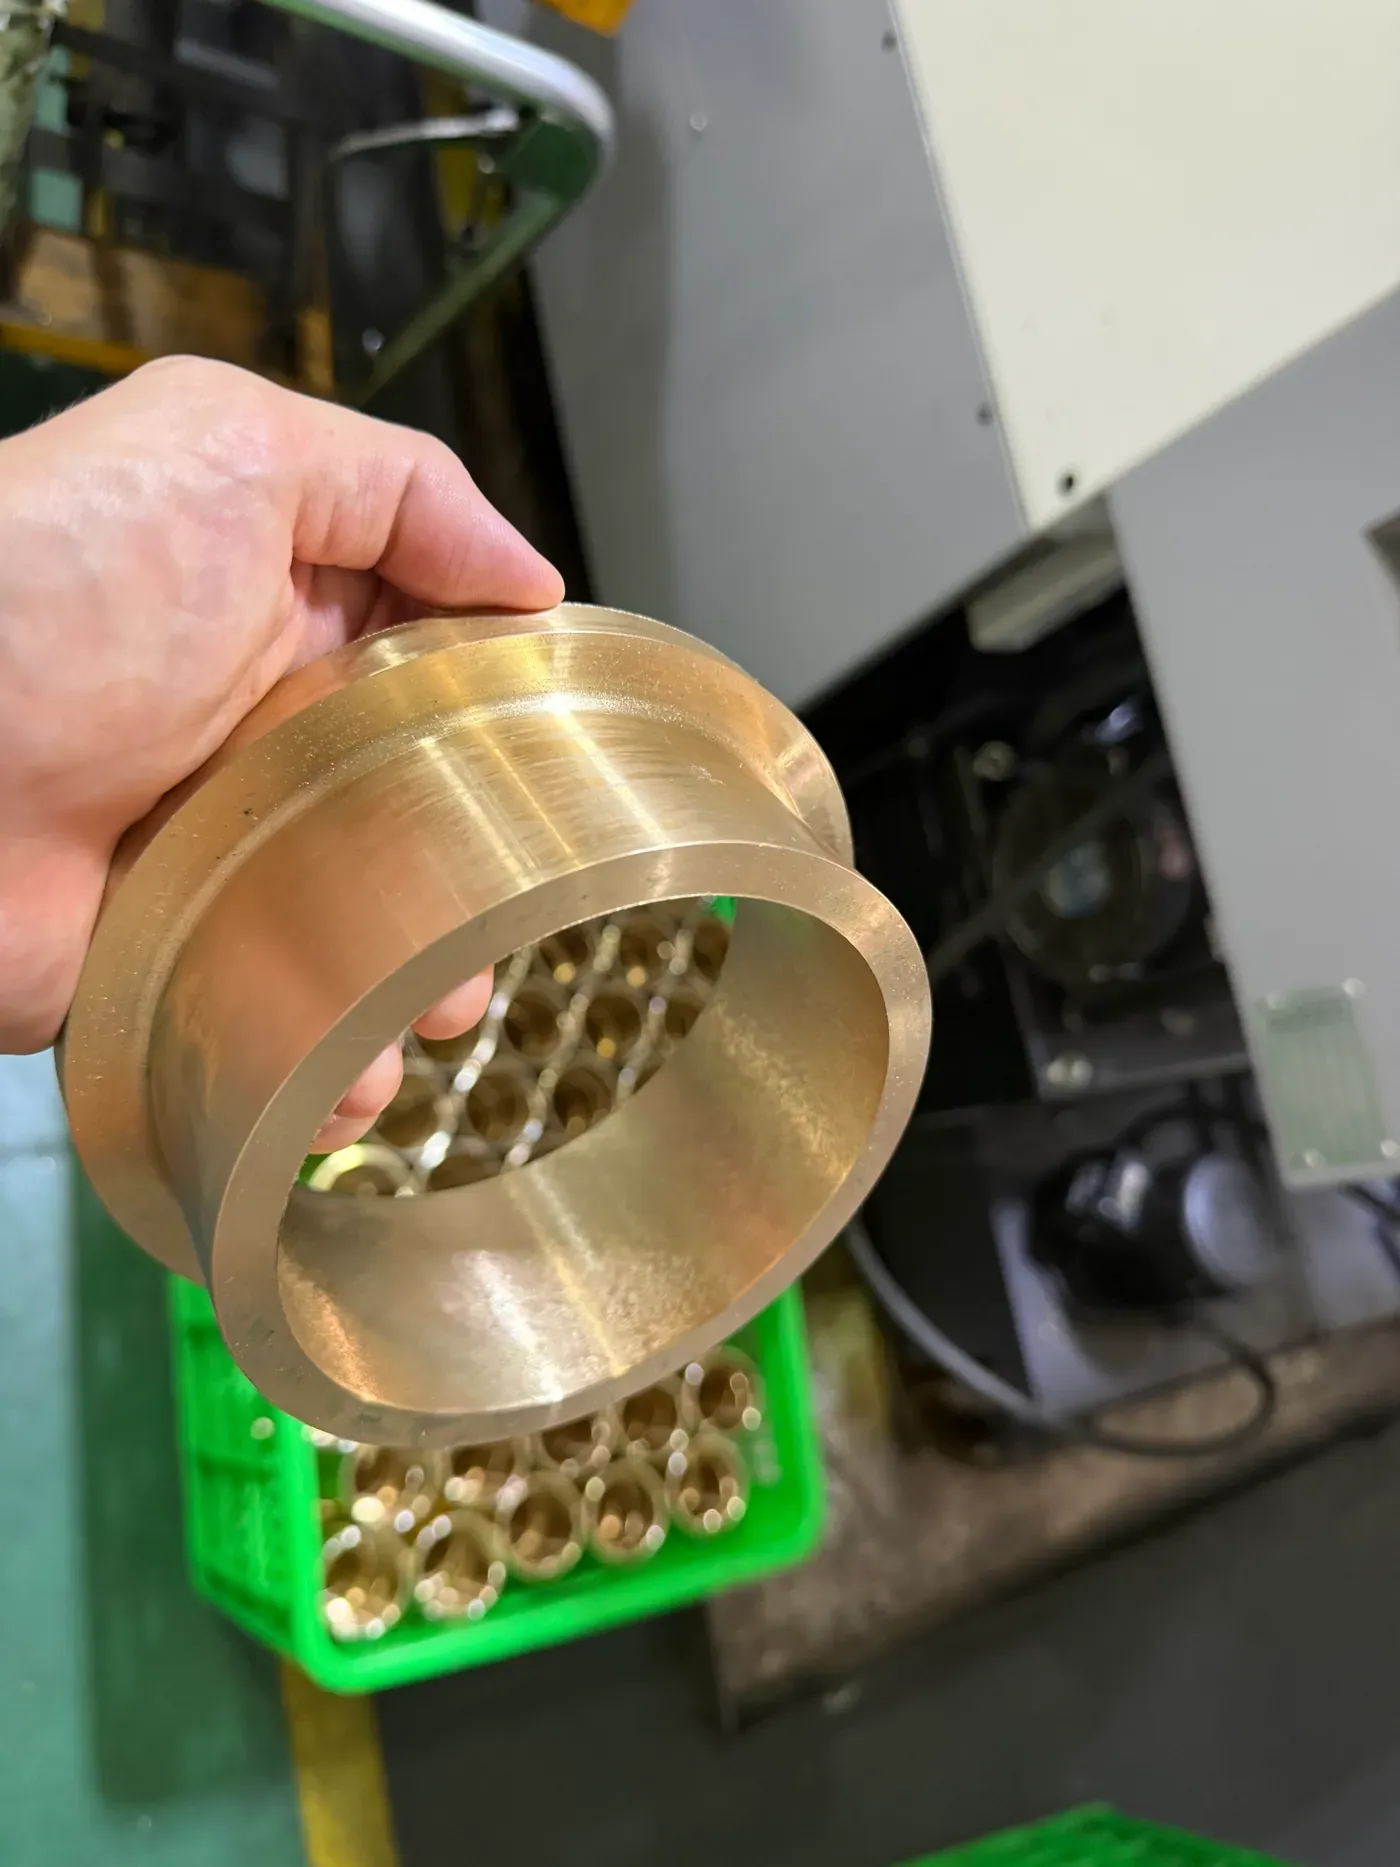
Un buje grande de bronce fundido con brida sostenido con una mano en el taller

Reemplazar un buje desgastado sin plano

No hacemos ingeniería inversa de piezas desgastadas: un interior desgastado ya no tiene la medida original y no podemos adivinar el ajuste original. Lo que sí funciona: mida el interior en el extremo sin desgaste (o el eje más el juego que quiera), el Ø exterior (o mejor, el Ø del alojamiento), la longitud total y la brida si la hay, y envíe las cifras con una foto de la pieza. Si la designación antigua está grabada en la pieza o en la lista de partes, añádala.

Con esas cifras dibujamos la pieza, la confirmamos con usted y la maquinamos con tolerancias ISO 4379, salvo que especifique otras. El plazo típico de un buje de reemplazo es una muestra en 3 – 5 días.

LLongitud L, total DØ exterior D, o el Ødel alojamiento dØ interior d: mídalo en elextremo sin desgaste
Medir un buje desgastado: tome el Ø interior en el extremo sin desgaste, el Ø exterior (o el Ø del alojamiento) y la longitud total.

Lo que no hacemos

Para que no espere una cotización que no puede llegar:

  • Ingeniería inversa de piezas desgastadas: maquinamos a las cotas que usted mide o a un plano (vea arriba)
  • Venta de barra y tubo: el material de bronce se compra para nuestro propio maquinado, no se revende por metro
  • Bujes sinterizados impregnados en aceite (tipo Oilite), de bronce enrollado, bimetálicos, con insertos de grafito o metal-polímero: son otras construcciones; la página de tipos las compara y enlaza a nuestras gamas hermanas
  • Fundición según su modelo: las piezas fundidas en arena o a la cera perdida de carcasas y otras formas no son nuestro negocio; maquinamos piezas de cojinete a partir de material fundido estándar

Inspección y certificados

Cada lote se maquina bajo un sistema certificado ISO 9001 e IATF 16949. El Ø interior y el Ø exterior se verifican al 100 % con calibres de interiores y micrómetros; la redondez, la concentricidad de los escalones y la perpendicularidad de la brida, en CMM por muestreo, o al 100 % cuando el plano lo pide. El certificado de la materia prima del material fundido (análisis químico según la norma de la aleación) se entrega con cada lote; el análisis por espectrometría de la pieza terminada, el ensayo de dureza y el reporte CMM completo están disponibles bajo pedido. Para programas automotrices y de OEM se prepara documentación PPAP nivel 3. Las piezas cuentan con documentación RoHS y REACH; los grados sin plomo están en la página de aleaciones.

Preguntas frecuentes

¿Tienen pedido mínimo?

No. Una muestra o un buje de reemplazo se maquina al precio de pieza única, y la cotización muestra los escalones de precio para cantidades mayores. Como cada pieza se tornea a partir de material fundido, no hay costo de herramental ni de preparación por un plano nuevo.

¿Qué tan rápido sale una muestra?

3 – 5 días hábiles para piezas a partir de tubo o barra de fácil disponibilidad; más cuando hay que comprar una aleación especial o una fundición centrífuga grande; la cotización indica la fecha. Las muestras son gratis; usted paga el courier o lo añadimos al primer lote.

¿Pueden trabajar a partir de una pieza de muestra en lugar de un plano?

Trabajamos a partir de las cotas que usted le mide —interior en el extremo sin desgaste, Ø exterior o Ø del alojamiento, longitud, brida— más una foto, y le enviamos un plano para aprobar antes de maquinar. No hacemos ingeniería inversa de piezas desgastadas.

¿Qué formatos de archivo aceptan?

PDF y archivos de imagen para planos y croquis; DWG / DXF, STEP e IGES para CAD. Un croquis a mano con los seis datos de arriba basta para cotizar.

¿Entregan certificados de material?

Sí. El certificado de la materia prima de la barra o el tubo fundido acompaña a cada lote. El análisis por espectrometría de la pieza terminada, el ensayo de dureza y el reporte dimensional CMM se entregan bajo pedido; indíquelo en la solicitud para que queden incluidos en el precio.

¿Qué desventajas tiene el bronce para piezas a medida?

El precio sigue al mercado del cobre y del estaño, y el bronce es denso (7.5 – 9.3 g/cm³), así que las piezas grandes pesan y el flete cuenta; el bronce macizo necesita lubricación; las aleaciones duras exigen ejes templados y se maquinan despacio. A cambio, es el único material de buje que se puede remandrinar en sitio y fabricar en cualquier medida sin herramental.

¿Dónde encuentro su catálogo?

La página de descargas tiene la hoja técnica, la tabla métrica de medidas, la guía de diseño y lubricación y la tabla de equivalencias de aleaciones en PDF (en inglés).

¿Tiene el plano listo? Súbalo

PDF, DWG, STEP o una foto con tres cotas. Cotización en 12 horas, muestra en 3 – 5 días, sin pedido mínimo.

Subir plano y solicitar cotización
Envíe su plano o sus medidas y le cotizamos