
Tuleje o dużej średnicy
Tuleje i pierścienie Ø200 – 1000 mm z rury odlewanej odśrodkowo: tuleje czopów walców, tuleje obrotu żurawi, panewki młynów cukrowniczych. Ścianka i długość według rysunku; bardzo długie łożyska w segmentach.
Tuleje cylindryczne, kołnierzowe i stopniowane, tuleje z rowkami i otworami smarnymi, podkładki oporowe, półpanewki i tuleje o dużej średnicy toczone z prętów i rur z brązu z odlewu ciągłego lub odśrodkowego, w dowolnym z dwunastu gatunków łożyskowych. Prosimy przesłać rysunek PDF, DWG lub STEP albo trzy wymiary i zdjęcie zużytej części. Oferta w ciągu 12 godzin, bezpłatna próbka, atest materiałowy z każdą partią, raport CMM na życzenie.
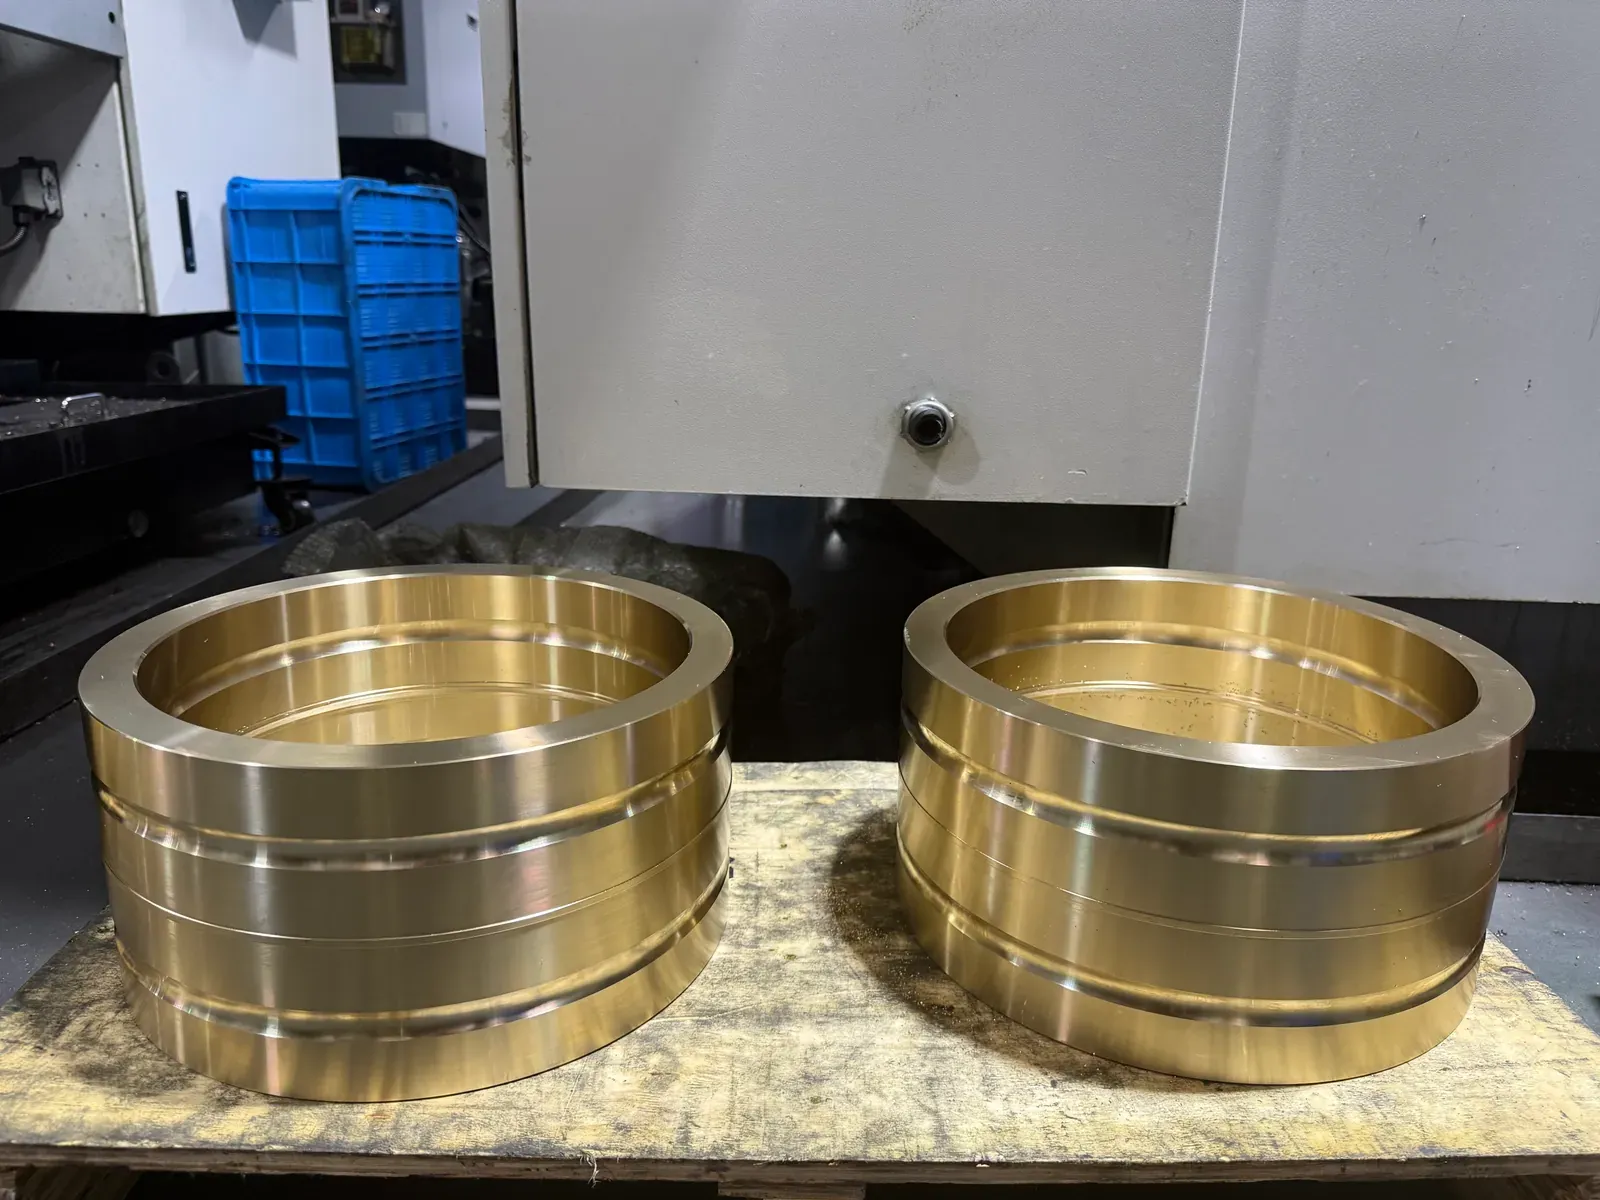
Tuleja z brązu na wymiar to każda część łożyska ślizgowego spoza serii ISO 4379: inna ścianka, długość lub kołnierz, wymiar calowy, odsadzenie, układ rowków smarnych, otwór powyżej Ø200 mm albo wymiar standardowy w nietypowym gatunku. Ponieważ każdą tuleję Slidura toczy i wytacza z odlewanego materiału, a nie prasuje w narzędziu, wykonanie „na wymiar” nie wymaga oprzyrządowania ani minimalnej ilości.
Sześć kształtów obejmuje niemal każde zapytanie. Wszystkie wykonujemy z odlewanego materiału kupowanego według normy stopu – ASTM B505 / B271, EN 1982 lub GB/T 1176 – i obrabiamy na wszystkich powierzchniach.
Tuleje i pierścienie Ø200 – 1000 mm z rury odlewanej odśrodkowo: tuleje czopów walców, tuleje obrotu żurawi, panewki młynów cukrowniczych. Ścianka i długość według rysunku; bardzo długie łożyska w segmentach.
Dwie lub więcej średnic zewnętrznych lub otworu, odsadzenia zewnętrzne jako opór przy wtłaczaniu, stopnie wewnętrzne pod uszczelnienia i czoła oporowe – obrabiane w jednym zamocowaniu, aby stopnie pozostały współosiowe w tolerancji z rysunku.
Otwory smarne pod dowolnym kątem, układy rowków G2 – G8, kieszenie smarne, otwory poprzeczne pod smarowniczki, otwory gwintowane pod wkręty ustalające. Kody rowków na stronie o smarowaniu.
Średnice i grubości kołnierza poza ISO 4379, kołnierze z otworami na śruby lub kołki, rowki promieniowe na czole, sfazowane lub podcięte nasady kołnierza.
Podkładki do Ø1000 mm, podkładki dzielone, płyty oporowe z otworami na kołki, prostokątne listwy i płyty ślizgowe z płyty z brązu odlewanego, z kieszeniami smarnymi lub bez.
Tuleje dzielone do młynów, pras i dużych wentylatorów, obrabiane na okrągło, a następnie przecinane i planowane, albo obrabiane jako dwie połówki z kołkami – według wyboru klienta.
Większość opóźnień wynika z brakujących informacji, nie z obróbki. Rysunek lub szkic z tymi sześcioma informacjami wyceniamy tego samego dnia i wykonujemy dobrze za pierwszym razem.
Te same cztery kroki dla jednej próbki i dla programu rocznego.
Cena za sztukę według progów ilościowych, gatunek i norma odlewu, tolerancje, które utrzymamy, termin próbki i partii, warunki dostawy do Państwa kraju.
W miarę możliwości z łatwo dostępnej rury lub pręta. Pomiar na CMM lub średnicówkami; raport wysyłamy z próbką na życzenie.
Materiał kupowany według normy stopu z atestem odlewni; toczenie i wytaczanie na tokarkach CNC, rowkowanie i wiercenie na centrach obróbkowych; 100 % kontroli otworu i średnicy zewnętrznej, pozostałe cechy wyrywkowo według planu ISO 9001.
Atest materiałowy z każdą partią; raport CMM, badanie twardości lub analiza spektrometryczna na życzenie. Części naoliwione, owinięte papierem VCI, w kartonach na paletach lub w skrzyniach ze sklejki dla dużych tulei. EXW, FOB, CIF lub DDP.
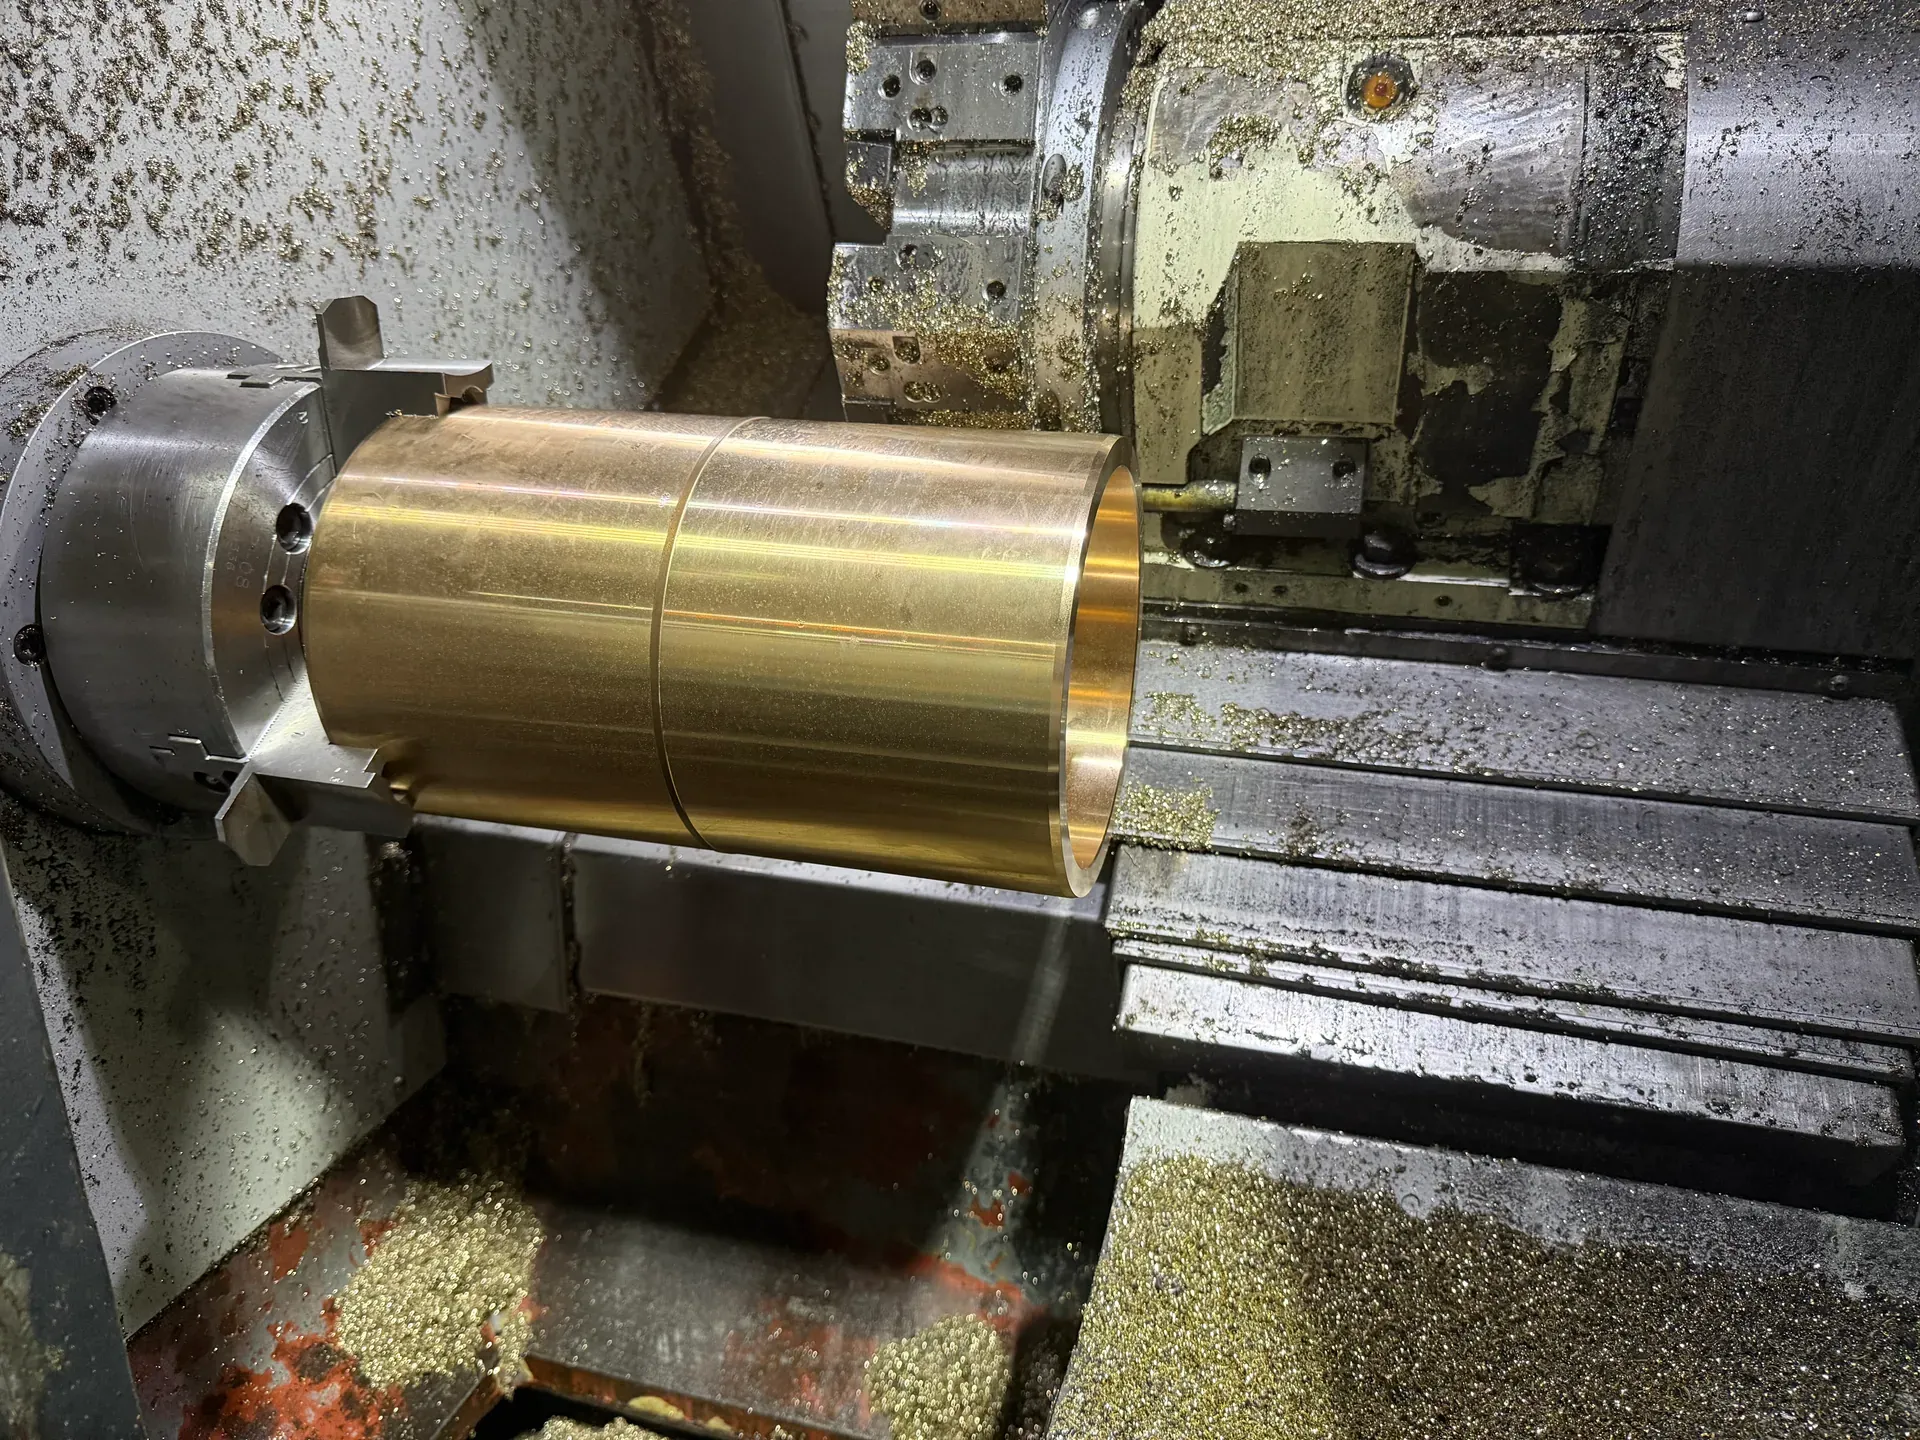
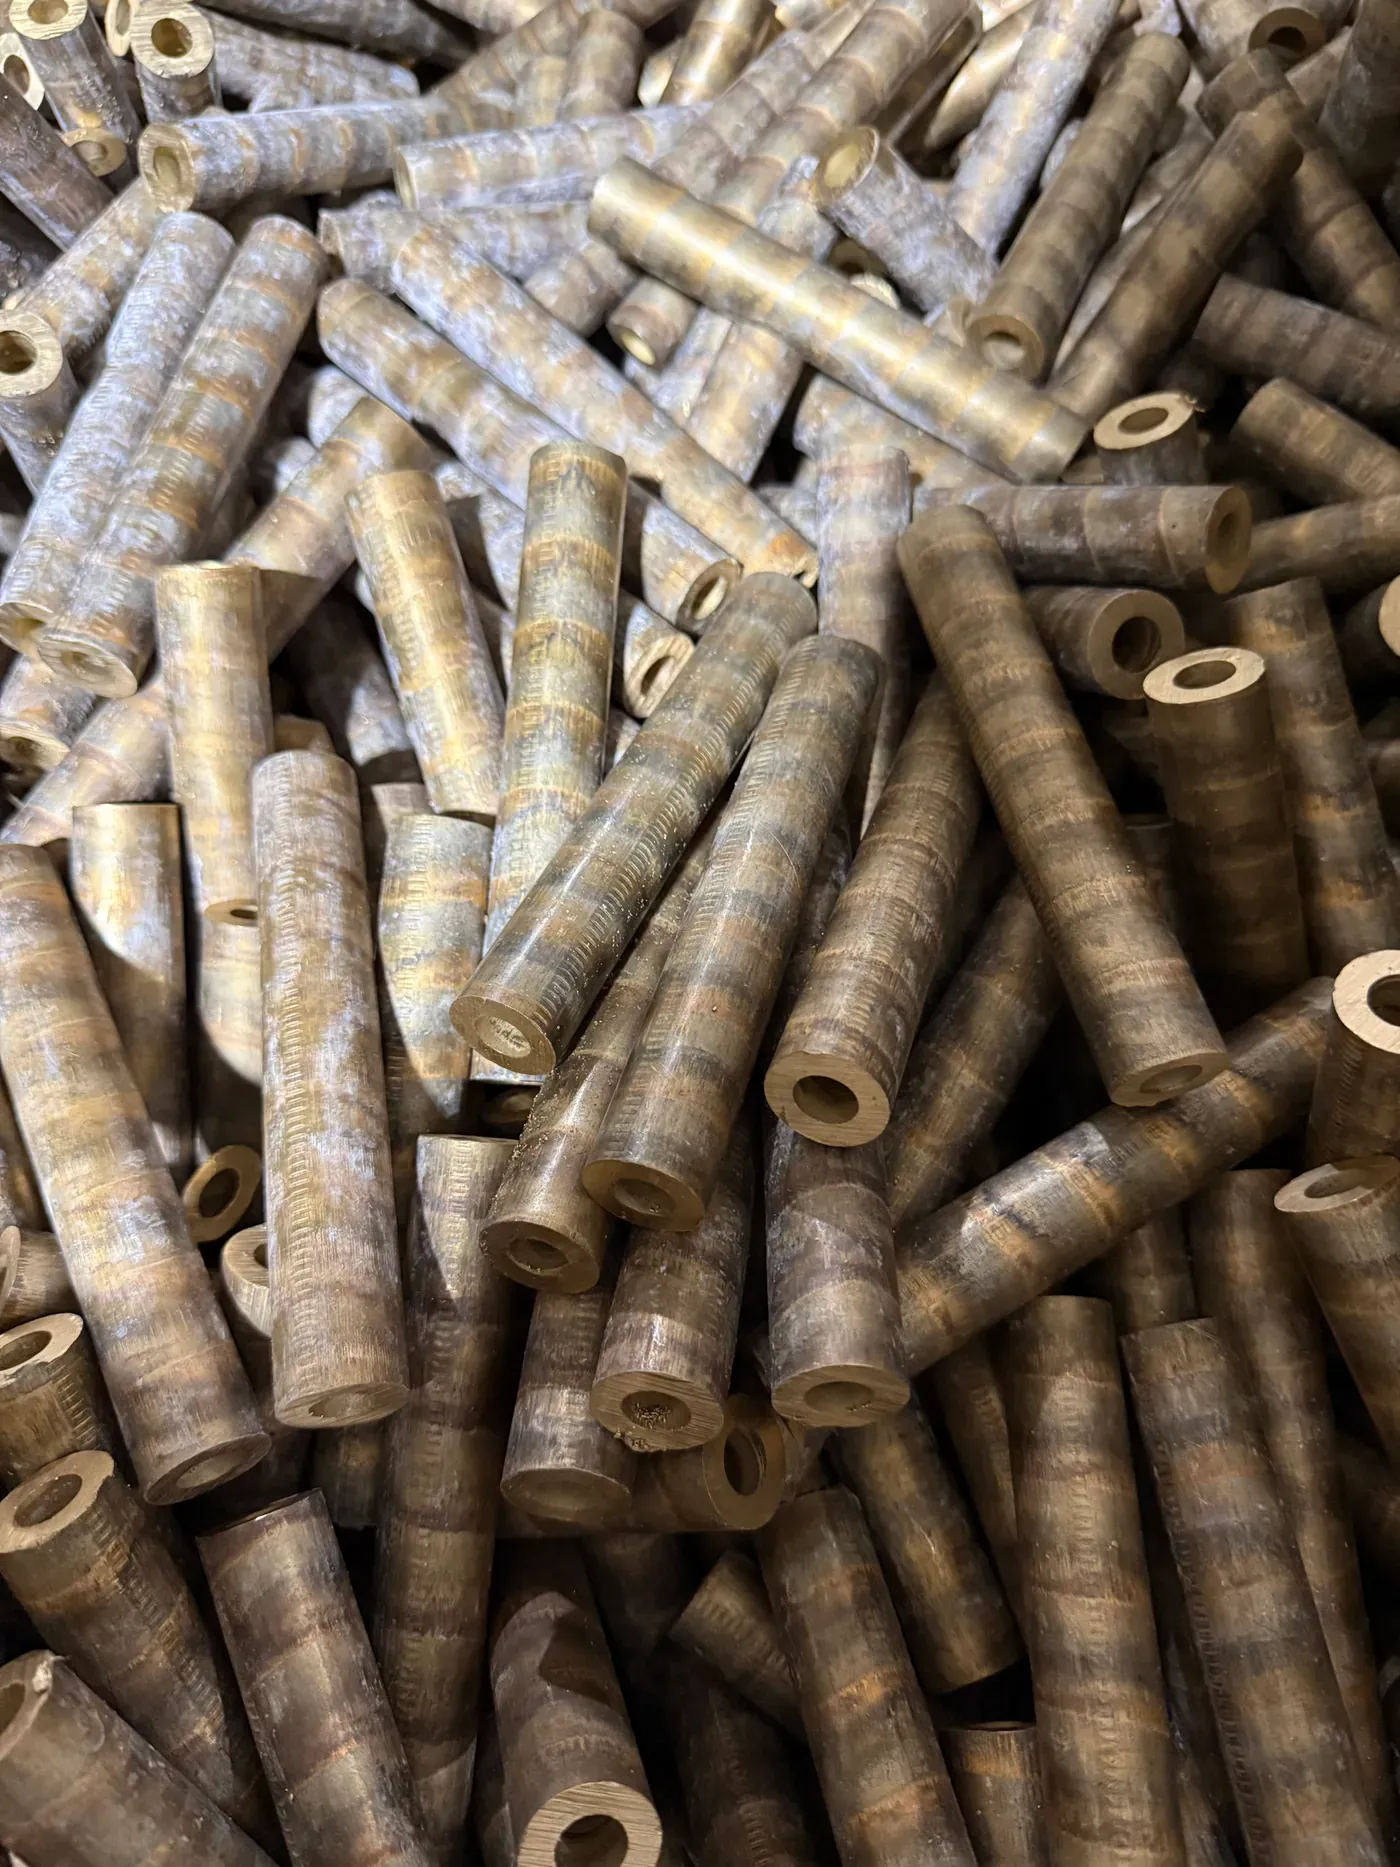
Powyżej ok. Ø200 mm materiał zmienia się z rury z odlewu ciągłego na rurę odlewaną odśrodkowo (ASTM B271 / EN 1982 GZ), która daje gęstą, drobnoziarnistą ściankę przy dużych średnicach, gdzie odlewu ciągłego nie ma w ofercie odlewni. Ściankę i długość obrabiamy według rysunku w jednym kawałku, o ile pozwala odlew; dłuższe łożyska wykonujemy w segmentach z czołami stykowymi.
Dużych tulei rzadko się wtłacza – osadza się je skurczowo przez nagrzanie obudowy albo z lekkim wciskiem i zabezpieczeniem. Średnicę zewnętrzną obrabiamy na r6 do pasowania wciskowego lub skurczowego albo na pasowanie suwliwe z miejscem na wkręt lub kołek. Otwór często wykańcza się w obudowie po jej wytoczeniu; prosimy wskazać, które rozwiązanie Państwo wolą. Kontrola na CMM, gdy część mieści się na maszynie, powyżej – średnicówką i mikrometrem; okrągłość i wahania grubości ścianki raportujemy na życzenie.
Gatunki: C93200 do dużych tulei ogólnego przeznaczenia, brąz aluminiowy C95400 / C95500 do pozycji hutniczych i morskich, C86300 do najcięższych sworzni i tulei obrotu, C93700 / SAE 64 do słabo smarowanych wolnoobrotowych wałów. Przy tych wymiarach liczy się masa – tuleja Ø500 × Ø560 × 400 z C93200 waży ok. 180 kg – dlatego wyceniamy razem z frachtem do Państwa portu.
Do zapytania:Dla dużej części: d × D × L, gatunek, ilość, sposób montażu i port docelowy.
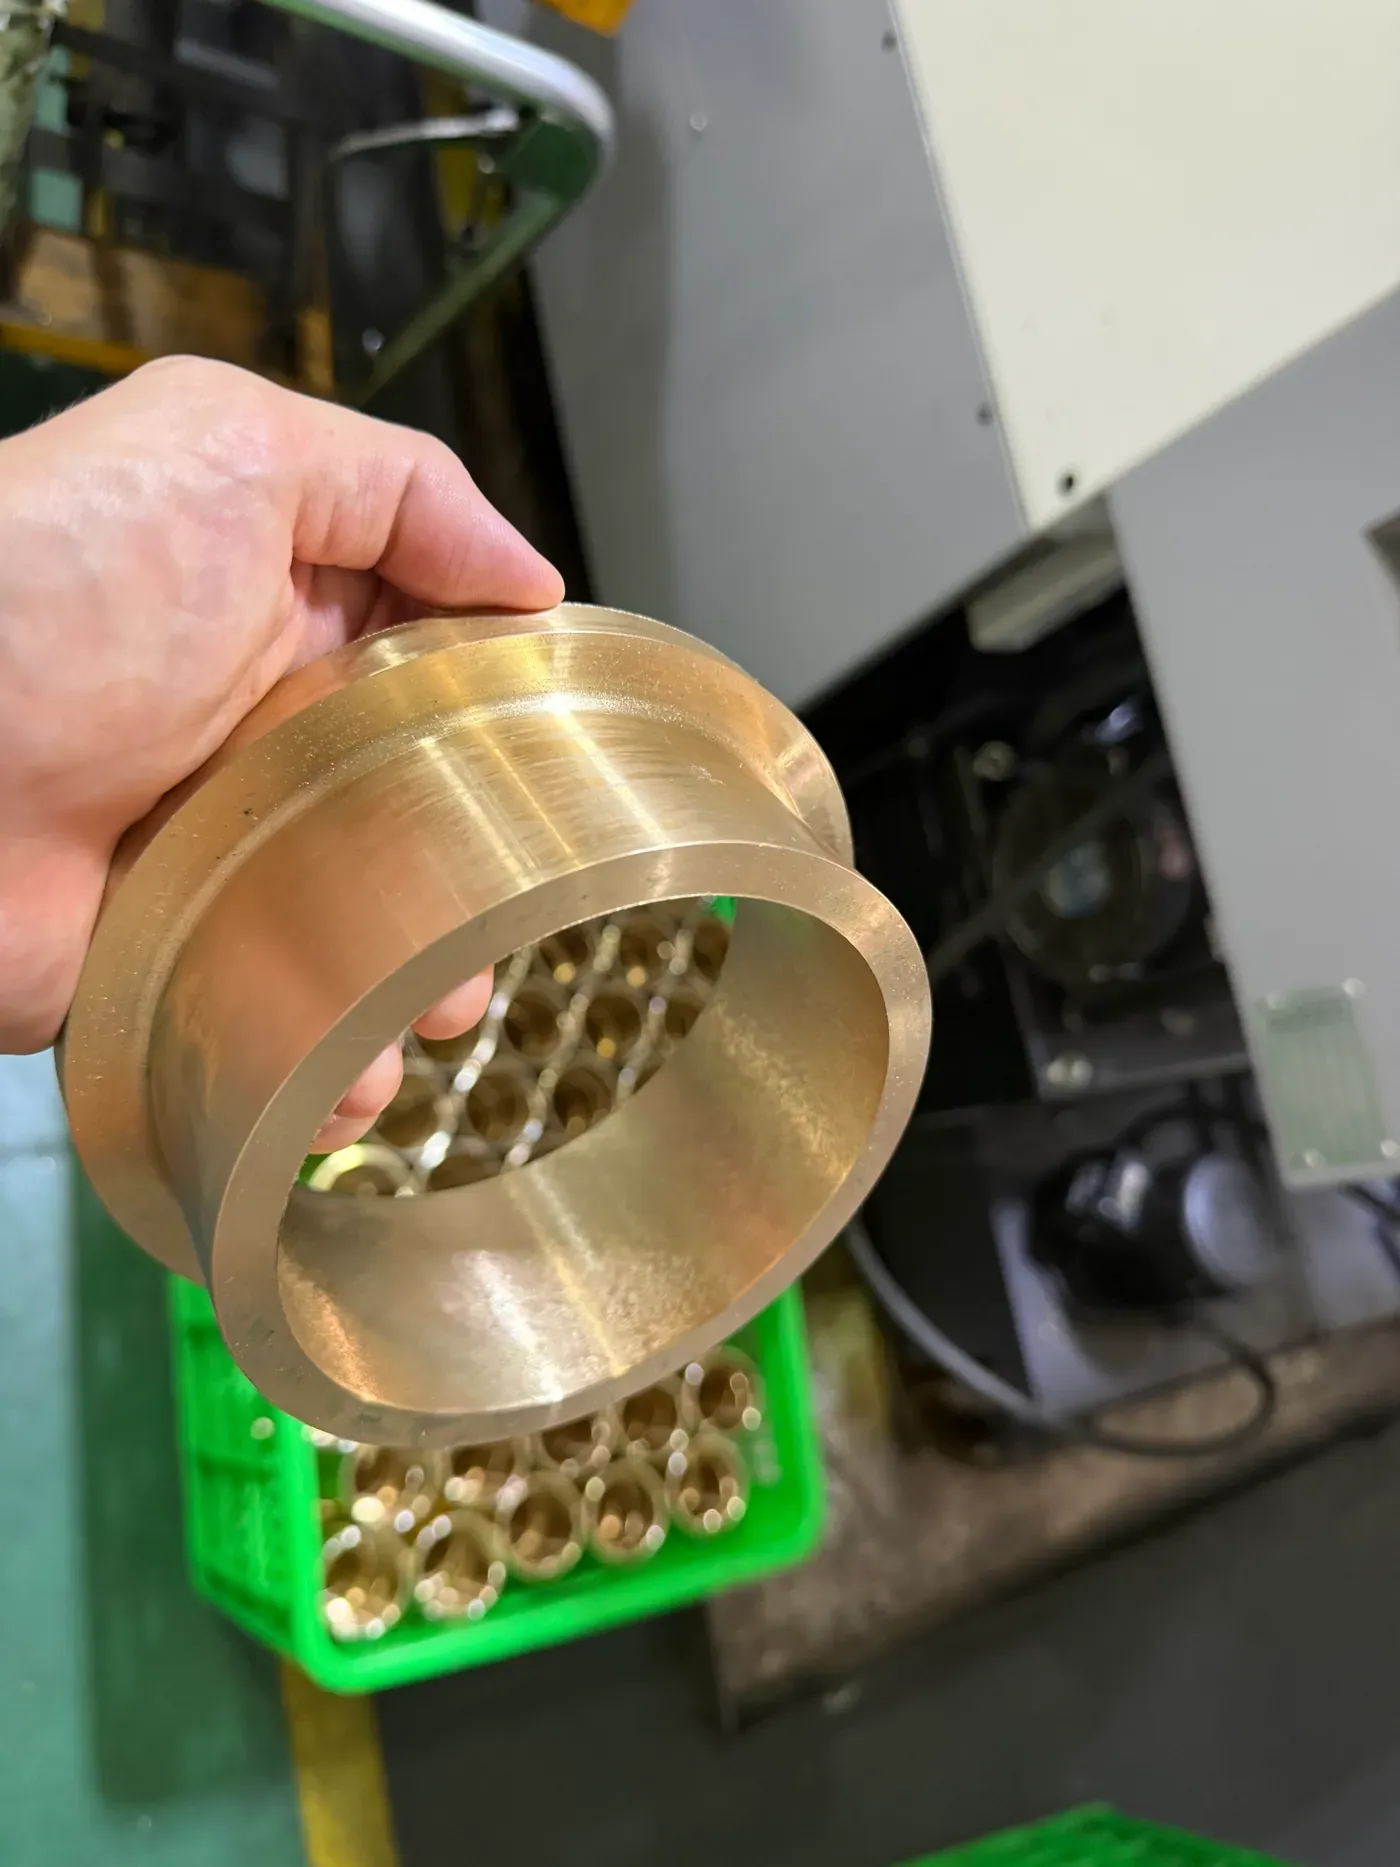
Nie odtwarzamy zużytych części metodą inżynierii odwrotnej – zużyty otwór nie ma już wymiaru pierwotnego, a pierwotnego pasowania nie da się odgadnąć. Co działa: zmierzyć otwór na niezużytym końcu (albo wał plus żądany luz), średnicę zewnętrzną (lub lepiej otwór obudowy), długość całkowitą i ewentualny kołnierz, i przesłać liczby ze zdjęciem części. Jeśli na części lub w liście części jest dawne oznaczenie materiału, prosimy je dodać.
Z tych danych rysujemy część, potwierdzamy ją z Państwem i obrabiamy w tolerancjach ISO 4379, chyba że podano inne. Typowy czas dla tulei zamiennej: próbka w 3 – 5 dni.
Aby nie czekali Państwo na ofertę, która nie może przyjść:
Każdą partię obrabiamy w systemie certyfikowanym wg ISO 9001 i IATF 16949. Otwór i średnicę zewnętrzną sprawdzamy w 100 % średnicówkami i mikrometrami; okrągłość, współosiowość stopni i prostopadłość kołnierza na CMM wyrywkowo albo w 100 %, gdy wymaga tego rysunek. Atest materiałowy odlewanego materiału (analiza chemiczna według normy stopu) dostarczamy z każdą partią; na życzenie wykonujemy badanie spektrometryczne gotowej części, badanie twardości i pełny raport CMM. Dla programów motoryzacyjnych i OEM przygotowujemy dokumentację PPAP poziom 3. Części mają dokumentację RoHS i REACH; gatunki bezołowiowe wymienia strona gatunków.
Nie. Jedną próbkę lub jedną tuleję zamienną obrabiamy w cenie jednostkowej, a oferta podaje progi cenowe dla większych ilości. Ponieważ każdą część toczymy z odlewanego materiału, nowy rysunek nie wymaga oprzyrządowania ani opłaty za przygotowanie produkcji.
3 – 5 dni roboczych dla części z łatwo dostępnej rury lub pręta; dłużej, gdy trzeba kupić specjalny gatunek lub duży odlew odśrodkowy – oferta podaje datę. Próbki są bezpłatne; Państwo płacą kuriera albo doliczamy go do pierwszej partii.
Pracujemy na podstawie wymiarów, które Państwo z niego zmierzą – otwór na niezużytym końcu, średnica zewnętrzna lub otwór obudowy, długość, kołnierz – plus zdjęcia, i przed obróbką przesyłamy rysunek do zatwierdzenia. Sami nie odtwarzamy zużytych części metodą inżynierii odwrotnej.
PDF i pliki graficzne dla rysunków i szkiców, DWG / DXF, STEP i IGES dla CAD. Szkic odręczny z sześcioma informacjami wymienionymi wyżej wystarcza do oferty.
Tak. Atest materiałowy odlewanego pręta lub rury jest z każdą partią. Analizę spektrometryczną gotowej części, badanie twardości i raport pomiarowy CMM dostarczamy na życzenie – prosimy zaznaczyć to w zapytaniu, aby były ujęte w cenie.
Cena podąża za rynkiem miedzi i cyny, a brąz jest ciężki (7,5 – 9,3 g/cm³), więc duże części dużo ważą i fracht ma znaczenie; lity brąz wymaga smarowania; twarde gatunki potrzebują hartowanych wałów i obrabiają się powoli. W zamian to jedyny materiał tulei, który można roztaczać na miejscu i wykonać w dowolnym wymiarze bez oprzyrządowania.
Na stronie do pobrania są karta danych technicznych, metryczna tabela wymiarów, poradnik projektowy i smarowania oraz tabela odpowiedników gatunków w plikach PDF (po angielsku).
PDF, DWG, STEP lub zdjęcie z trzema wymiarami. Oferta w ciągu 12 godzin, próbka w 3 – 5 dni, bez minimalnej ilości zamówienia.