
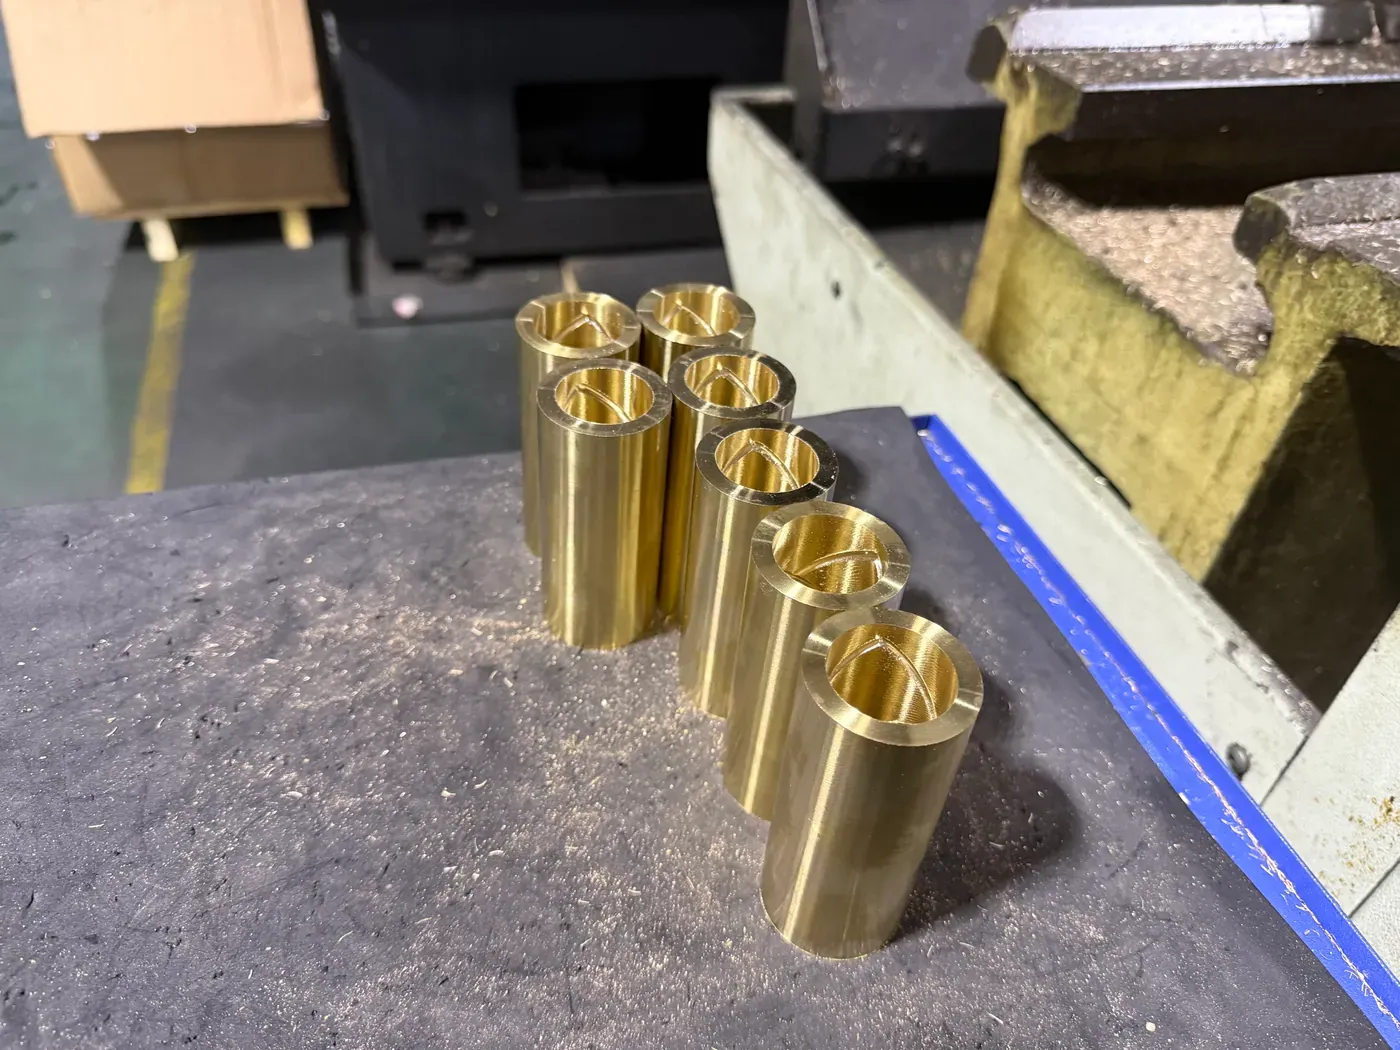
Tuleje z brązu cynowego B101, CuSn12, CuSn10 i C90500
Miedź z 10 – 12 % cyny i bez ołowiu lub z jego śladową ilością: twardsze (70 – 90+ HB), mocniejsze (Rm min. 280 – 310 N/mm²) i bardziej odporne na zużycie niż SAE 660, dobre w wodzie morskiej i bezołowiowe do pozycji RoHS i wody pitnej. B101 to polski brąz fosforowy CuSn10P (brytyjski PB1, rosyjski БрОФ10-1); CuSn12 to niemiecki GBz12 i włoski dawny B14 – w Polsce po prostu brąz cynowy CuSn12; C90500 to brąz na koła zębate SAE 62. Wymagają twardego wału i niezawodnego smarowania – nie ma ołowiu, który ratowałby je, gdy skończy się smar.
Brązy cynowe to najstarsze stopy łożyskowe: miedź umocniona cyną w roztworze, a w brązie fosforowym fosfor tworzy twardy Cu₃P podnoszący odporność na zużycie. W porównaniu z gatunkami ołowiowymi oddają smarowanie awaryjne i wtapianie zanieczyszczeń w zamian za większą nośność, odporność zmęczeniową i na zużycie.
- CuSn12 (EN 1982 CC483K, DIN GBz12 2.1052, dawny UNI B14, najbliższy UNS C90800): Rm ≥ 280 N/mm², Rp0,2 ≥ 150, ≥ 90 HB (GZ / GC)
- B101 – CuSn10P / ZCuSn10P1 (BS PB1, ГОСТ БрОФ10-1, najbliższy EN CC481K CuSn11P-C, klasa SAE 65): Rm ≥ 310 N/mm², ≥ 90 HB – najtwardszy brąz cynowy
- CuSn10 (PN B10, EN CC480K, DIN 2.1050): Rm ≥ 280, ≥ 70 HB – bardziej ciągliwy, łatwiejszy w obróbce, ogólny bezołowiowy zamiennik 660
- C90500 / SAE 62 (CuSn10Zn2, ZCuSn10Zn2, BS G1, JIS CAC403): Rm ≥ 276, typowo 75 HB – brąz na koła zębate, wytrzymały i ciągliwy
- Wał: utwardzony lub min. 250 HB, Ra 0,8 µm; smarowanie ciągłe – przy prędkości lepiej olejem
Skład chemiczny
CuSn12 · CuSn12
| Pierwiastek | Zakres (% masy) | Nominalnie (%) |
|---|---|---|
| Cu | 85.0–88.5 | 88 |
| Sn | 11.0–13.0 | 12 |
| Ni | ≤ 2.0 | — |
| P | ≤ 0.6 | — |
| Pb | ≤ 0.7 | — |
| Zn | ≤ 0.5 | — |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
CuSn10P (ZCuSn10P1) · CuSn10P
| Pierwiastek | Zakres (% masy) | Nominalnie (%) |
|---|---|---|
| Cu | balance | 89 |
| Sn | 9.0–11.5 | 10 |
| P | 0.5–1.0 | 0.8 |
| Pb | ≤ 0.25 | — |
| Zn | ≤ 0.05 | — |
| Ni | ≤ 0.1 | — |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
CuSn10 · CuSn10
| Pierwiastek | Zakres (% masy) | Nominalnie (%) |
|---|---|---|
| Cu | 88.0–90.0 | 89 |
| Sn | 9.0–11.0 | 10 |
| Ni | ≤ 2.0 | — |
| Pb | ≤ 1.0 | — |
| Zn | ≤ 0.5 | — |
| P | ≤ 0.2 | — |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
C90500 / SAE 62 · CuSn10Zn2
| Pierwiastek | Zakres (% masy) | Nominalnie (%) |
|---|---|---|
| Cu | 86.0–89.0 | 88 |
| Sn | 9.0–11.0 | 10 |
| Zn | 1.0–3.0 | 2 |
| Pb | ≤ 0.3 | — |
| Ni | ≤ 1.0 | — |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
Wytrzymałość na rozciąganie Rm · Twardość · Gęstość
| Gatunek | Stop | Grupa | Wytrzymałość na rozciąganie Rm minimum wg normy (MPa) | Granica plastyczności (0,5 % wydł. / Rp0,2) minimum wg normy (MPa) | Wydłużenie A (%) | Twardość (HB) | Wytrzymałość na rozciąganie Rm wartość typowa (MPa) | Gęstość (g/cm³) | Skrawalność (C36000 = 100) |
|---|---|---|---|---|---|---|---|---|---|
| CuSn12* | CuSn12 | brąz cynowy | 280 | 150 | 5 | ≥ 90 | — | 8.7 | — |
| CuSn10P (ZCuSn10P1)* | CuSn10P | brąz cynowy | 310 | 170 | 2 | ≥ 90 | — | 8.76 | — |
| CuSn10* | CuSn10 | brąz cynowy | 280 | 130 | 10 | ≥ 70 | — | 8.7 | — |
| C90500 / SAE 62* | CuSn10Zn2 | brąz cynowy | 276 | 124 | 20 | ≥ 70 | 310 | 8.72 | 30 |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
Inne nazwy
| Parametr | CuSn12CuSn12 | CuSn10P (ZCuSn10P1)CuSn10P | CuSn10CuSn10 | C90500 / SAE 62CuSn10Zn2 |
|---|---|---|---|---|
| UNS / ASTM | C90800 (nearest) | C90710 / C90700 (nearest) | C90700 (nearest) | C90500 |
| SAE | — | SAE 65 (nearest) | — | SAE 62 |
| EN 1982 | CuSn12-C · CC483K | CuSn11P-C · CC481K (nearest) | CuSn10-C · CC480K | — (nearest CuSn10-C · CC480K) |
| DIN (dawna) | GBz12 · 2.1052 | — (no DIN casting grade; nearest G-CuSn10) | G-CuSn10 · 2.1050 | G-CuSn10Zn · 2.1086 |
| BS 1400 | PB2 (nearest) | PB1 | CT1 (nearest) | G1 |
| JIS H5120 | CAC502 (PBC2, nearest) | CAC502 (PBC2) | CAC403 (BC3, nearest) | CAC403 (BC3) |
| GB/T 1176 | ZCuSn10P1 (nearest, phosphor) | ZCuSn10P1 | ZCuSn10Zn2 (nearest) | ZCuSn10Zn2 |
| ГОСТ 613 | БрО10Ф1 (nearest) | БрОФ10-1 | БрО10 (nearest) | БрО10Ц2 |
| PN (Polska) | — (verify) | B101 | B10 | B102 (verify) |
| Inne nazwy | Bronzo B14 (IT, withdrawn 1978) · UE12 (FR) · kalay bronzu (TR) · 88/12 (ES) | Phosphor bronze · 89-11 · UE9P is a wrought bar, not this casting | Lead-free, unleaded tin bronze | CDA 905 · "G bronze" · 88-10-2 · Rg10 (DE trade) · UE10 (FR) · nearest to Brazilian TM 620 |
* Wartości typowe wg ASTM B505 / B271, EN 1982 i GB/T 1176 dla stopu w stanie odlanym; nie stanowią gwarancji dla konkretnej części. Atesty (analiza chemiczna, twardość) dostarczamy na życzenie wraz z zamówieniem.
Brąz cynowy czy SAE 660 – kiedy gatunek bezołowiowy jest lepszym łożyskiem
Wybrać brąz cynowy, gdy rysunek lub zastosowanie wyklucza ołów (woda pitna, maszyny spożywcze, listy materiałowe OEM), gdy obciążenie jest większe, niż 660 przenosi z zapasem, a dostępny jest utwardzony wał, gdy pozycja ma kontakt z wodą morską lub procesową albo gdy priorytetem są odporność na zużycie i trwałość zmęczeniowa przy niezawodnym oleju lub smarze – tuleje kół zębatych, tuleje ślimacznic, wały pomp, prowadnice pras.
Zostać przy C93200 lub SAE 64, gdy smarowanie jest okazjonalne lub zabrudzone, gdy wał jest miękki lub niewspółosiowy i gdy tuleja ma być tania i łatwa do roztoczenia: brąz ołowiowy jest w każdym z tych punktów bardziej wybaczający. Brąz fosforowy jest szczególnie mało tolerancyjny na niewspółosiowość – nie dopasowuje się – więc ustawienie obudowy ma większe znaczenie.
| Własność | CuSn12 | B101 (CuSn10P) | CuSn10 | C90500 / SAE 62 | C93200 (odn.) |
|---|---|---|---|---|---|
| Rm min., N/mm² | 280 | 310 | 280 | 276 | 207 |
| Rp0,2 min., N/mm² | 150 | 170 | 130 | 124 | 110 |
| Twardość HB | ≥ 90 | ≥ 90 | ≥ 70 | ≥ 70 (typ. 75) | 65 – 75 |
| Ołów, % | ≤ 0,7 | ≤ 0,25 | ≤ 1,0 | ≤ 0,3 | 6 – 8 |
| Gęstość, g/cm³ | 8,7 | 8,76 | 8,7 | 8,72 | 8,93 |
| Smarowanie awaryjne | brak | brak | brak | brak | dobre |
| Woda morska | dobra | dobra | dostateczna | dobra | słaba |
| Wał | 250 HB+, zalecany utwardzony | utwardzony | 250 HB+ | 250 HB+ | zwykła stal |
Do zapytania:Prosimy zaznaczyć, czy wymagany jest gatunek bezołowiowy, i podać twardość wału – odpowiednio dobieramy CuSn12, B101 (CuSn10P) lub CuSn10.
B101, PB1, B14, RG7, kalay bronzu – jak czytać nazwy brązów cynowych
Polskie rysunki podają B101 dla CuSn10P i często mają na myśli pręt z brązu fosforowego, z którego krajowe warsztaty toczą tuleje; my obrabiamy gotową tuleję z ZCuSn10P1 / CuSn10P, czyli z tego samego stopu, i nie sprzedajemy pręta ani rury na metry. B101 to nie RG7: RG7 to ołowiowa klasa 660. Rysunki brytyjskie i indyjskie podają PB1 (BS 1400) lub PB2 dla brązów fosforowych; PB1 = CuSn10P. Rysunki włoskie nadal piszą B14 (wycofane w 1978 r.), czyli CuSn12 – „B14 industriale” sprzedawany jako RG7 to inny, ołowiowy stop. Kupujący tureccy mówią kalay bronzu (brąz cynowy) na CuSn12 i fosfor bronz na CuSn10P; hiszpańskie 88/12 to CuSn12. SAE 65 obejmuje brązy fosforowe C90700 / C90710 – CuSn10P jest naszym gatunkiem na ten numer.
| Nazwa na rysunku | Stop | Nasz gatunek |
|---|---|---|
| B101 (Polska) | CuSn10P | CuSn10P / ZCuSn10P1 |
| PB1 (Wielka Brytania, Indie, Australia) | CuSn10P (Sn 10 – 11,5, P 0,5 – 1,0) | CuSn10P |
| PB2 (Wielka Brytania) | CuSn12 z P | CuSn12 lub CuSn10P |
| B14, bronzo B14 (Włochy, wycofane) | CuSn12 | CuSn12 (CC483K) |
| GBz12, G-CuSn12, 2.1052 (Niemcy) | CuSn12 | CuSn12 |
| UE12 (Francja, dawne) | CuSn12 | CuSn12 |
| SAE 65 (Ameryka Łacińska, USA) | brąz fosforowy C90700 / C90710 | CuSn10P |
| SAE 62, G1, Rg10, UE10, TM 620 (bliski) | CuSn10Zn2 | C90500 |
| БрОФ10-1 (WNP) | CuSn10P | CuSn10P |
| БрО10Ц2 (WNP) | CuSn10Zn2 | C90500 |
| ZCuSn10P1, ZCuSn10Zn2 (Chiny) | CuSn10P, CuSn10Zn2 | CuSn10P, C90500 |
Uwagi konstrukcyjne do tulei z brązu cynowego
Pasowania według ISO 4379 – obudowa H7, tuleja s6 / r6, otwór E6 do ok. H8 po wtłoczeniu; brąz cynowy o 90 HB zaciska się nieco mniej niż 660. Wał utwardzony lub co najmniej 250 HB, szlifowany na Ra 0,8 µm; współosiowość obudowy w granicach 0,05 mm / 100 mm, bo stop się nie dopasowuje. Najlepiej służy mu smarowanie olejem (kąpiel, kroplowe, obiegowe); smar stały działa z rowkiem G4 w ósemkę na wałach obrotowych i rowkiem obwodowym G3 pod smarowniczką na sworzniach wahadłowych. Luz 0,1 – 0,2 % średnicy, wał e7; e8 na gorąco.
Gdzie stosuje się tuleje z brązu cynowego
Pozycje bezołowiowe, o większym obciążeniu i w wodzie:
- Pompy wody i wody pitnej, maszyny spożywcze i do napojów – wymóg braku ołowiu
- Przekładnie i napędy ślimakowe: tuleje kół zębatych, tuleje ślimacznic (C90500 / SAE 62)
- Urządzenia okrętowe i offshore w wodzie morskiej (CuSn12)
- Prasy, obrabiarki i maszyny pakujące: precyzyjne tuleje prowadnic smarowane olejem
- Pompy i hydraulika: tuleje wałów i pierścienie ślizgowe pod większym obciążeniem, niż przenosi LG2
- Polskie, brytyjskie, indyjskie i WNP rysunki podające B101, PB1, БрОФ10-1
Formy i wymiary w brązie cynowym
Wszystkie wymiary tulei cylindrycznych i kołnierzowych ISO 4379, seria podkładek oporowych oraz części według rysunku do Ø1000 mm. Rurę z CuSn12 i CuSn10P kupujemy pod zamówienie; oferta podaje termin.
Najczęściej zadawane pytania
Czy brąz fosforowy nadaje się na tuleje?
Tak – CuSn10P (B101 / PB1 / klasa SAE 65) to najtwardszy i najbardziej odporny na zużycie brąz cynowy o wysokiej wytrzymałości zmęczeniowej, stosowany na ciężko obciążone tuleje przekładni, pras i pomp z utwardzonym wałem i niezawodnym olejem. Nie nadaje się tam, gdzie smarowanie jest przerywane albo wał miękki lub niewspółosiowy; tam dłużej wytrzyma SAE 660 lub SAE 64.
LG2 czy brąz fosforowy?
LG2 / C83600 (B555) to miękki spiż ołowiowy (55 – 65 HB, Rm min. 207 N/mm²) do wody, zaworów i lekkich obciążeń na zwykłych wałach; brąz fosforowy CuSn10P (B101) jest twardy (90 HB, Rm min. 310 N/mm²) do dużych obciążeń i zużycia z utwardzonym wałem. Nie są wymienne: LG2 na ciężkim sworzniu szybko się zużywa, brąz fosforowy na miękkim trzpieniu zaworu go rysuje.
B101 czy RG7 – co zamówić na tuleję?
To dwa różne stopy. B101 to polski brąz fosforowy CuSn10P – twardy (min. 90 HB), bezołowiowy, na duże obciążenia przy utwardzonym wale i pewnym smarowaniu. RG7 to brąz cynowo-ołowiowy CuSn7Zn4Pb7 / SAE 660 – bardziej miękki (65 – 75 HB), wybaczający zwykły wał i przerwy w smarowaniu. Krajowe warsztaty toczą tuleje z pręta B101, bo jest pod ręką; na zwykły smarowany sworzeń lepszym łożyskiem jest RG7 / 660, na twardy wał pod dużym obciążeniem – B101. Jeśli rysunek podaje jeden z nich, obrabiamy wskazany; jeśli nie podaje żadnego, dobieramy według wału i smarowania.
Co zastąpiło bronzo B14?
CuSn12-C, EN 1982 CC483K. Włoskie oznaczenie UNI B14 wycofano w 1978 r.; B14 to brąz o 12 % cyny, więc „B14 industriale”, który niektórzy dostawcy sprzedają jako RG7, to inny, ołowiowy stop. Gdy rysunek podaje B14, należy zamawiać CuSn12 CC483K.
Który bezołowiowy brąz zastępuje SAE 660 bezpośrednio?
W większości pozycji CuSn10 (CC480K, PN B10) – podobna twardość (70 HB), większa wytrzymałość, dobrze się obrabia – pod warunkiem niezawodnego smarowania. CuSn12 lub B101 (CuSn10P), gdy obciążenie jest większe, a wał twardy; C90500 / SAE 62 do kół zębatych. Wszystkie cztery są w tych samych wymiarach ISO 4379 co 660.
Wycena tulei z brązu cynowego
Prosimy podać wymiary lub rysunek i nazwę z niego – B101, PB1, B14, CuSn12 – oraz twardość wału i smarowanie; potwierdzimy gatunek i wycenimy.