
Tuleje cylindryczne z brązu – Ø6 – 200 mm i według rysunku
Gładkie tuleje walcowe toczone z rur z brązu z odlewu ciągłego: standardowo RG7 / SAE 660 (C93200), na zamówienie w tych samych wymiarach C93700 / SAE 64, CuSn12, B101 (CuSn10P), B555 / LG2 (C83600), brąz aluminiowy i C86300. Wtłaczane w obudowę H7, pracują na stalowym wale e7 / e8, smarowane przez otwór lub rowki. Tuleja brązowa, tuleja z brązu, tuleja ślizgowa, panewka brązowa – wszystkie te nazwy oznaczają tę samą część.
- 46standardowych otworów Ø6 – 200 mm
- 3grubości ścianki na każdy otwór
- E6 / s6tolerancja otworu / Ø zewn. (ISO 4379)
- 12gatunków w tych samych wymiarach
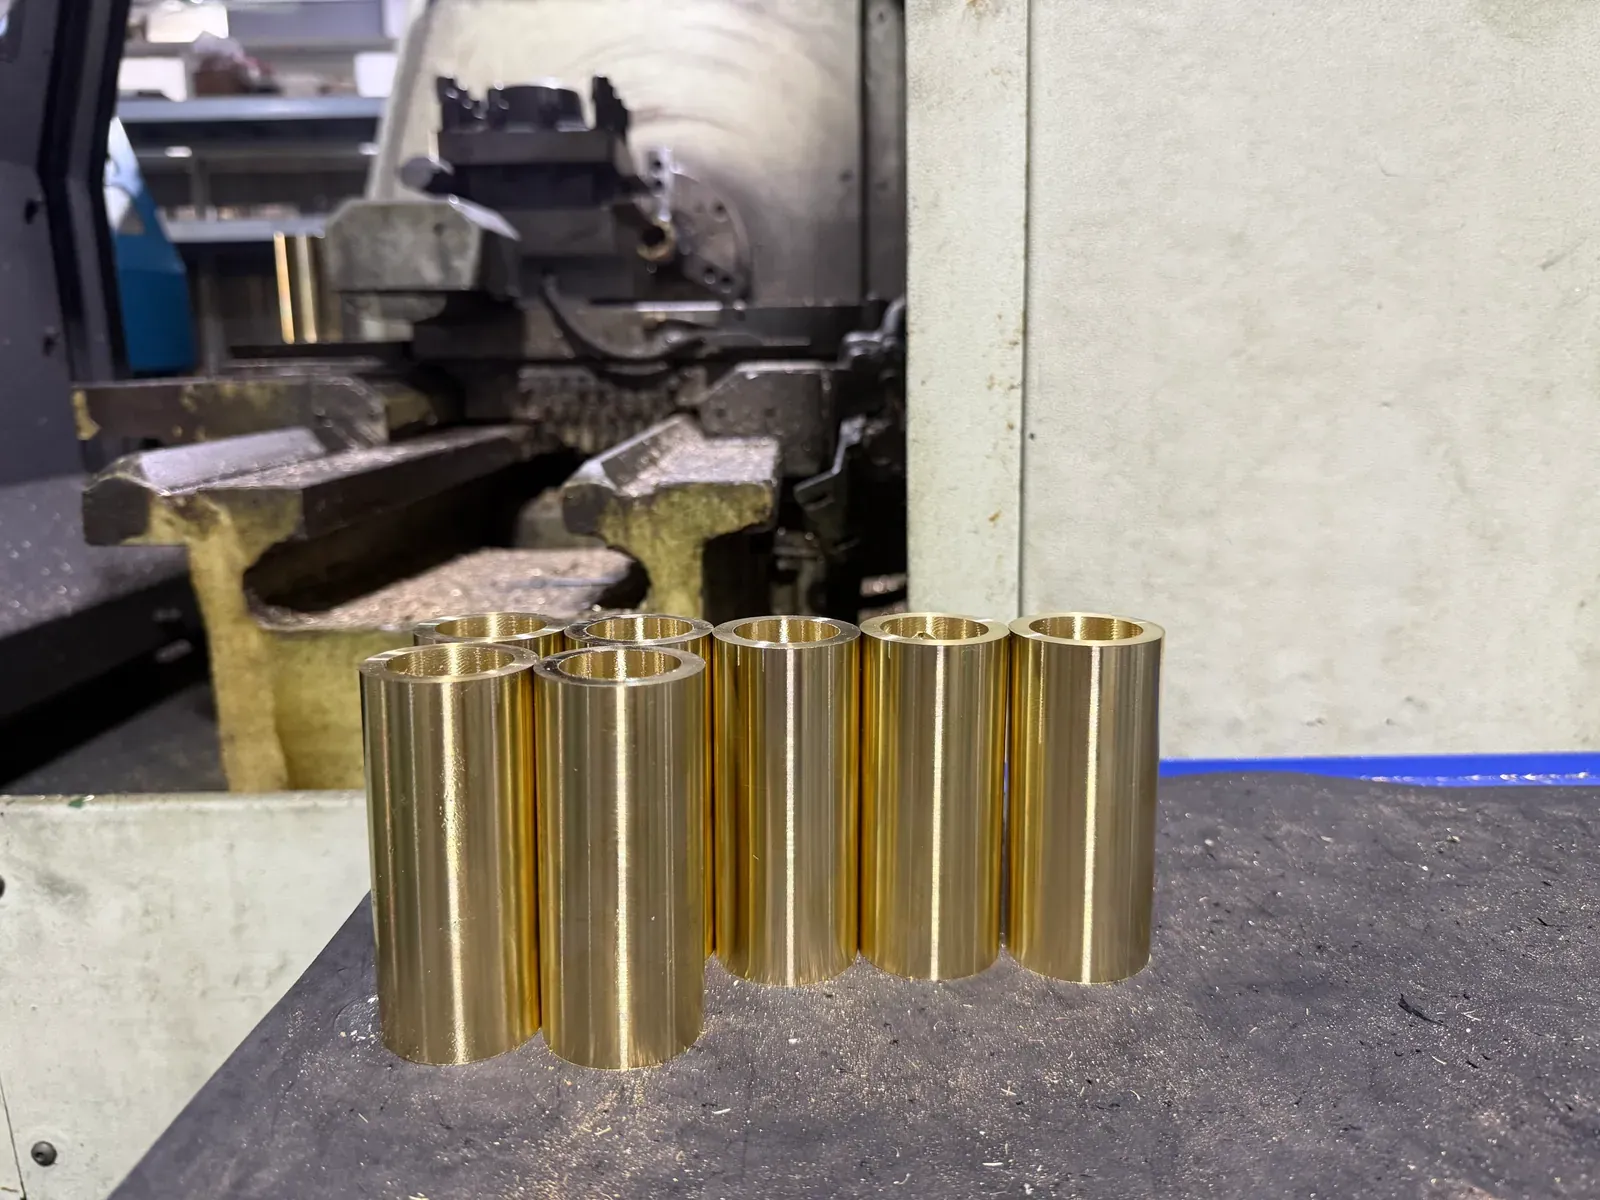
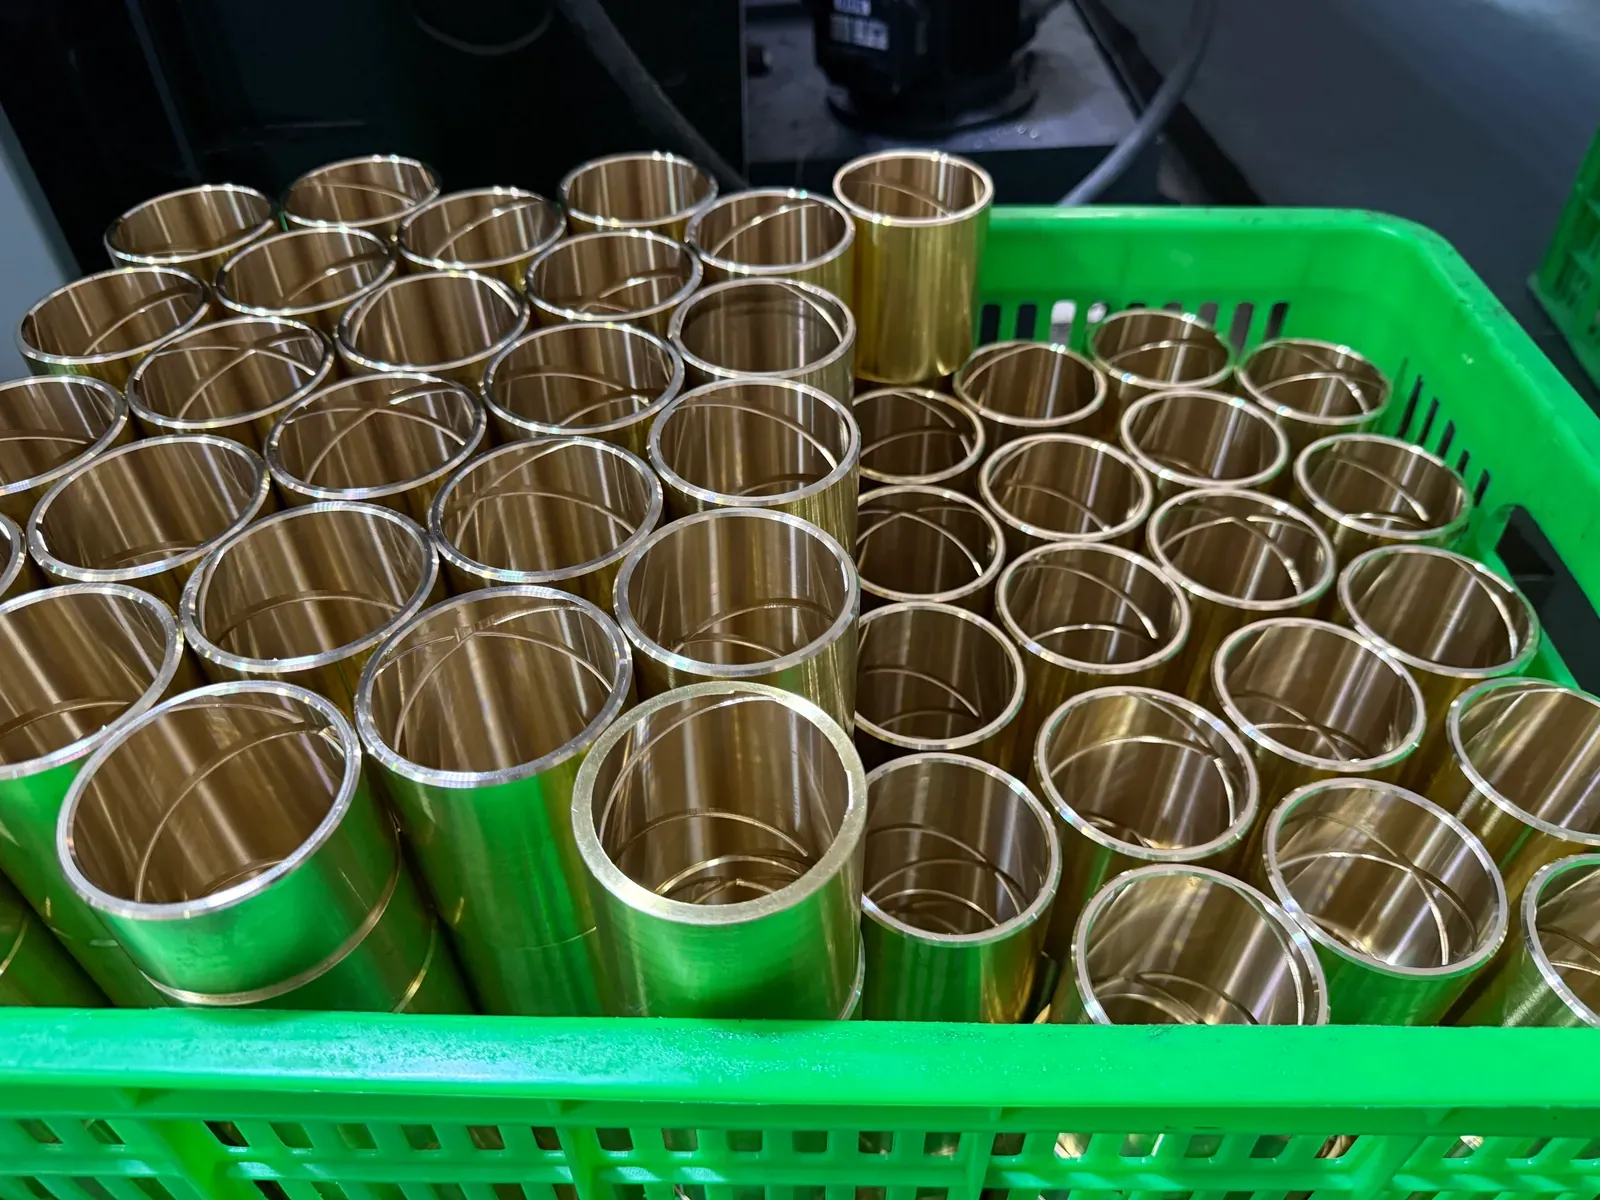
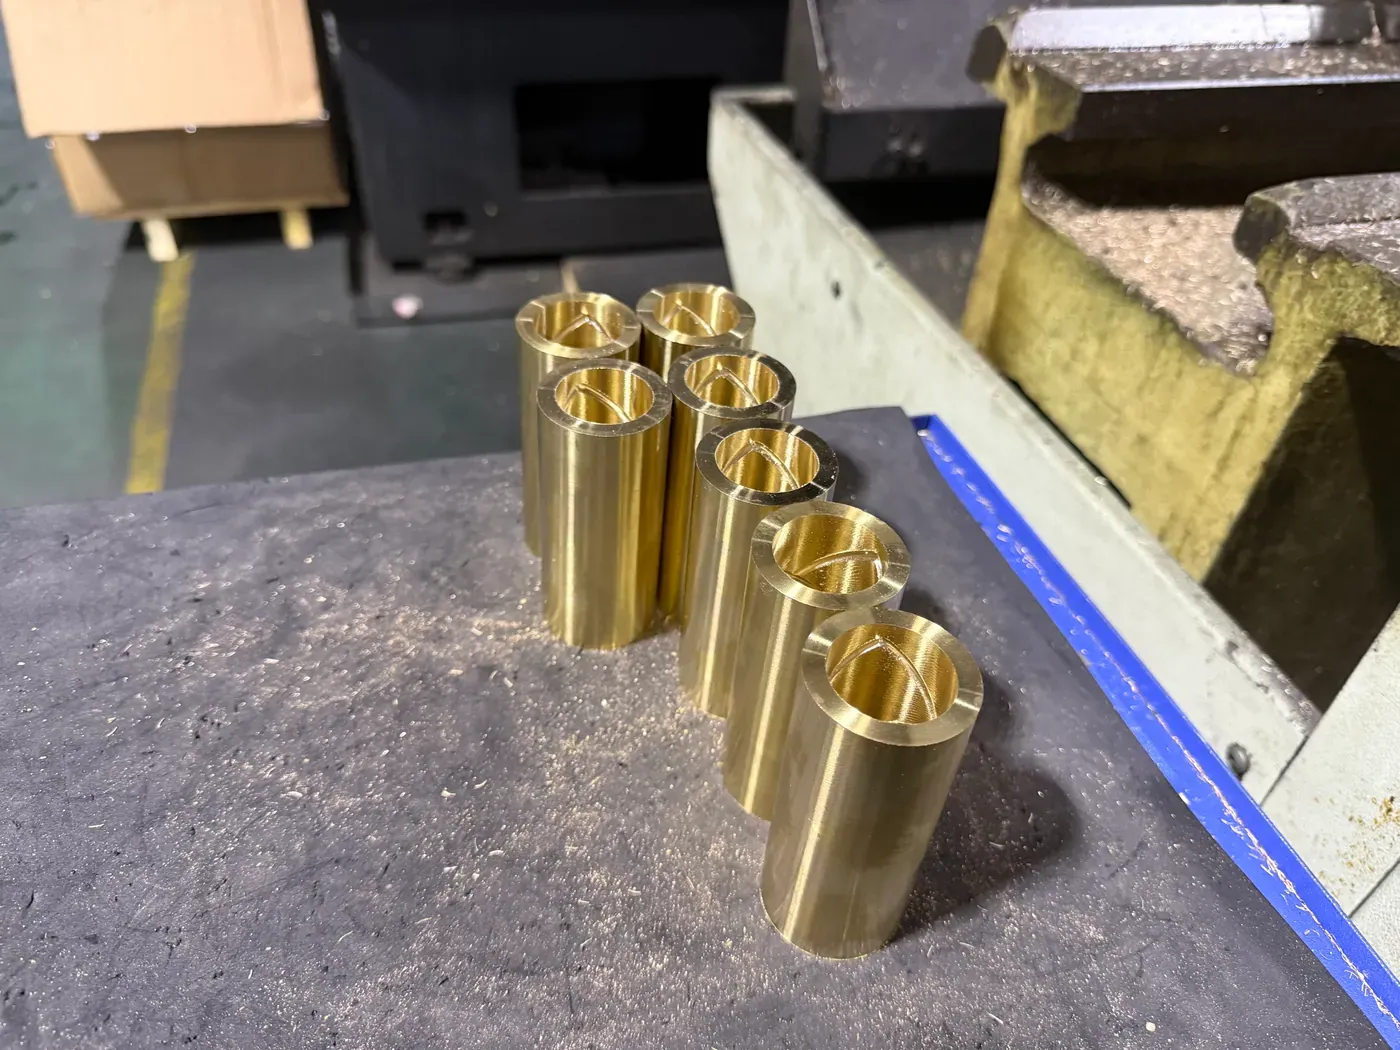
Tuleja cylindryczna z brązu odlewanego to lite łożysko walcowe – otwór d, średnica zewnętrzna D, długość L – bez podłoża i bez wykładziny: cała ścianka jest odlewanym brązem łożyskowym. Dostarczamy ją wykończoną na wszystkich powierzchniach w tolerancjach ISO 4379, gotową do wtłoczenia.
- 46 standardowych otworów Ø6 – 200 mm, każdy z trzema średnicami zewnętrznymi (ścianka cienka, średnia, gruba) i trzema długościami – około 400 wymiarów standardowych
- Otwór E6 przed montażem (zaciska się do ok. H8 w obudowie H7), średnica zewnętrzna s6 do Ø120 / r6 powyżej, długość h13, fazy 45° na zewnątrz i 15° w otworze
- Gatunek standardowy RG7 / SAE 660 (C93200): 65 – 75 HB, nacisk 25 N/mm² w ruchu, dopuszczalne wały niehartowane
- Opcje bez kosztu narzędzi: otwory smarne, rowki G2 – G6, dowolna długość, inne gatunki, otwór z naddatkiem do wykończenia po montażu
- Poza tabelą – Ø3 do Ø1000 mm, wymiary calowe, tuleje stopniowane – według rysunku w tym samym terminie
Wymiary standardowe – filtruj według otworu
ISO 4379 tabela 1, typ C. Każdy otwór ma trzy średnice zewnętrzne; kod zawiera wszystkie trzy wymiary, więc 660-253020 to tuleja z C93200 Ø25 × Ø30 × 20 mm. Wymiary podane w normie w nawiasach są przeznaczone do zastosowań specjalnych i są wyszarzone. Kolumna masy dotyczy C93200; przydaje się do frachtu i do przeliczenia ceny za kilogram, którą stosuje część rynku.
Wszystkie wymiary w mm
Wpisz średnicę otworu, aby zostawić tylko ten wiersz; kliknij długość, aby zapytać o cenę tego kodu zamówieniowego.
| Otwór d | Ø zewn. D | Ścianka | Długości L | Masa (kg) | Faza 45° / 15° |
|---|---|---|---|---|---|
| 6 | 8 | 1 | 610 | 0.001 – 0.002 | 0.3 / 1 |
| 10 | 2 | 610 | 0.003 – 0.004 | ||
| 12 | 3 | 610 | 0.005 – 0.008 | ||
| 8 | 10 | 1 | 610 | 0.002 – 0.003 | 0.3 / 1 |
| 12 | 2 | 610 | 0.003 – 0.006 | ||
| 14 | 3 | 610 | 0.006 – 0.009 | ||
| 10 | 12 | 1 | 610 | 0.002 – 0.003 | 0.3 / 1 |
| 14 | 2 | 610 | 0.004 – 0.007 | ||
| 16 | 3 | 610 | 0.007 – 0.011 | ||
| 12 | 14 | 1 | 101520 | 0.004 – 0.007 | 0.5 / 2 |
| 16 | 2 | 101520 | 0.008 – 0.016 | ||
| 18 | 3 | 101520 | 0.013 – 0.025 | ||
| 14 | 16 | 1 | 101520 | 0.004 – 0.008 | 0.5 / 2 |
| 18 | 2 | 101520 | 0.009 – 0.018 | ||
| 20 | 3 | 101520 | 0.014 – 0.029 | ||
| 15 | 17 | 1 | 101520 | 0.004 – 0.009 | 0.5 / 2 |
| 19 | 2 | 101520 | 0.010 – 0.019 | ||
| 21 | 3 | 101520 | 0.015 – 0.030 | ||
| 16 | 18 | 1 | 121520 | 0.006 – 0.010 | 0.5 / 2 |
| 20 | 2 | 121520 | 0.012 – 0.020 | ||
| 22 | 3 | 121520 | 0.019 – 0.032 | ||
| 18 | 20 | 1 | 122030 | 0.006 – 0.016 | 0.5 / 2 |
| 22 | 2 | 122030 | 0.013 – 0.034 | ||
| 24 | 3 | 122030 | 0.021 – 0.053 | ||
| 20 | 23 | 1.5 | 152030 | 0.014 – 0.027 | 0.5 / 2 |
| 24 | 2 | 152030 | 0.019 – 0.037 | ||
| 26 | 3 | 152030 | 0.029 – 0.058 | ||
| 22 | 25 | 1.5 | 152030 | 0.015 – 0.030 | 0.5 / 2 |
| 26 | 2 | 152030 | 0.020 – 0.040 | ||
| 28 | 3 | 152030 | 0.032 – 0.063 | ||
| (24) | 27 | 1.5 | 152030 | 0.016 – 0.032 | 0.5 / 2 |
| 28 | 2 | 152030 | 0.022 – 0.044 | ||
| 30 | 3 | 152030 | 0.034 – 0.068 | ||
| 25 | 28 | 1.5 | 203040 | 0.022 – 0.045 | 0.5 / 2 |
| 30 | 2.5 | 203040 | 0.039 – 0.077 | ||
| 32 | 3.5 | 203040 | 0.056 – 0.11 | ||
| (27) | 30 | 1.5 | 203040 | 0.024 – 0.048 | 0.5 / 2 |
| 32 | 2.5 | 203040 | 0.041 – 0.083 | ||
| 34 | 3.5 | 203040 | 0.060 – 0.12 | ||
| 28 | 32 | 2 | 203040 | 0.034 – 0.067 | 0.5 / 2 |
| 34 | 3 | 203040 | 0.052 – 0.10 | ||
| 36 | 4 | 203040 | 0.072 – 0.14 | ||
| 30 | 34 | 2 | 203040 | 0.036 – 0.072 | 0.5 / 2 |
| 36 | 3 | 203040 | 0.056 – 0.11 | ||
| 38 | 4 | 203040 | 0.076 – 0.15 | ||
| 32 | 36 | 2 | 203040 | 0.038 – 0.076 | 0.8 / 3 |
| 38 | 3 | 203040 | 0.059 – 0.12 | ||
| 40 | 4 | 203040 | 0.081 – 0.16 | ||
| (33) | 37 | 2 | 203040 | 0.039 – 0.079 | 0.8 / 3 |
| 40 | 3.5 | 203040 | 0.072 – 0.14 | ||
| 42 | 4.5 | 203040 | 0.095 – 0.19 | ||
| 35 | 39 | 2 | 304050 | 0.062 – 0.10 | 0.8 / 3 |
| 41 | 3 | 304050 | 0.096 – 0.16 | ||
| 45 | 5 | 304050 | 0.17 – 0.28 | ||
| (36) | 40 | 2 | 304050 | 0.064 – 0.11 | 0.8 / 3 |
| 42 | 3 | 304050 | 0.098 – 0.16 | ||
| 46 | 5 | 304050 | 0.17 – 0.29 | ||
| 38 | 42 | 2 | 304050 | 0.067 – 0.11 | 0.8 / 3 |
| 45 | 3.5 | 304050 | 0.12 – 0.20 | ||
| 48 | 5 | 304050 | 0.18 – 0.30 | ||
| 40 | 44 | 2 | 304060 | 0.071 – 0.14 | 0.8 / 3 |
| 48 | 4 | 304060 | 0.15 – 0.30 | ||
| 50 | 5 | 304060 | 0.19 – 0.38 | ||
| 42 | 46 | 2 | 304060 | 0.074 – 0.15 | 0.8 / 3 |
| 50 | 4 | 304060 | 0.15 – 0.31 | ||
| 52 | 5 | 304060 | 0.20 – 0.40 | ||
| 45 | 50 | 2.5 | 304060 | 0.100 – 0.20 | 0.8 / 3 |
| 53 | 4 | 304060 | 0.16 – 0.33 | ||
| 55 | 5 | 304060 | 0.21 – 0.42 | ||
| 48 | 53 | 2.5 | 405060 | 0.14 – 0.21 | 0.8 / 3 |
| 56 | 4 | 405060 | 0.23 – 0.35 | ||
| 58 | 5 | 405060 | 0.30 – 0.45 | ||
| 50 | 55 | 2.5 | 405060 | 0.15 – 0.22 | 0.8 / 3 |
| 58 | 4 | 405060 | 0.24 – 0.36 | ||
| 60 | 5 | 405060 | 0.31 – 0.46 | ||
| 55 | 60 | 2.5 | 405070 | 0.16 – 0.28 | 0.8 / 3 |
| 63 | 4 | 405070 | 0.26 – 0.46 | ||
| 65 | 5 | 405070 | 0.34 – 0.59 | ||
| 60 | 65 | 2.5 | 406080 | 0.18 – 0.35 | 0.8 / 3 |
| 70 | 5 | 406080 | 0.36 – 0.73 | ||
| 75 | 7.5 | 406080 | 0.57 – 1.1 | ||
| 65 | 70 | 2.5 | 506080 | 0.24 – 0.38 | 1 / 4 |
| 75 | 5 | 506080 | 0.49 – 0.79 | ||
| 80 | 7.5 | 506080 | 0.76 – 1.2 | ||
| 70 | 75 | 2.5 | 507090 | 0.25 – 0.46 | 1 / 4 |
| 80 | 5 | 507090 | 0.53 – 0.95 | ||
| 85 | 7.5 | 507090 | 0.82 – 1.5 | ||
| 75 | 80 | 2.5 | 507090 | 0.27 – 0.49 | 1 / 4 |
| 85 | 5 | 507090 | 0.56 – 1.0 | ||
| 90 | 7.5 | 507090 | 0.87 – 1.6 | ||
| 80 | 85 | 2.5 | 6080100 | 0.35 – 0.58 | 1 / 4 |
| 90 | 5 | 6080100 | 0.72 – 1.2 | ||
| 95 | 7.5 | 6080100 | 1.1 – 1.8 | ||
| 85 | 90 | 2.5 | 6080100 | 0.37 – 0.61 | 1 / 4 |
| 95 | 5 | 6080100 | 0.76 – 1.3 | ||
| 100 | 7.5 | 6080100 | 1.2 – 1.9 | ||
| 90 | 100 | 5 | 6080120 | 0.80 – 1.6 | 1 / 4 |
| 105 | 7.5 | 6080120 | 1.2 – 2.5 | ||
| 110 | 10 | 6080120 | 1.7 – 3.4 | ||
| 95 | 105 | 5 | 60100120 | 0.84 – 1.7 | 1 / 4 |
| 110 | 7.5 | 60100120 | 1.3 – 2.6 | ||
| 115 | 10 | 60100120 | 1.8 – 3.5 | ||
| 100 | 110 | 5 | 80100120 | 1.2 – 1.8 | 1 / 4 |
| 115 | 7.5 | 80100120 | 1.8 – 2.7 | ||
| 120 | 10 | 80100120 | 2.5 – 3.7 | ||
| 105 | 115 | 5 | 80100120 | 1.2 – 1.9 | 1 / 4 |
| 120 | 7.5 | 80100120 | 1.9 – 2.8 | ||
| 125 | 10 | 80100120 | 2.6 – 3.9 | ||
| 110 | 120 | 5 | 80100120 | 1.3 – 1.9 | 1 / 4 |
| 125 | 7.5 | 80100120 | 2.0 – 3.0 | ||
| 130 | 10 | 80100120 | 2.7 – 4.0 | ||
| 120 | 130 | 5 | 100120150 | 1.8 – 2.6 | 1 / 4 |
| 135 | 7.5 | 100120150 | 2.7 – 4.0 | ||
| 140 | 10 | 100120150 | 3.6 – 5.5 | ||
| 130 | 140 | 5 | 100120150 | 1.9 – 2.8 | 2 / 5 |
| 145 | 7.5 | 100120150 | 2.9 – 4.3 | ||
| 150 | 10 | 100120150 | 3.9 – 5.9 | ||
| 140 | 150 | 5 | 100150180 | 2.0 – 3.7 | 2 / 5 |
| 155 | 7.5 | 100150180 | 3.1 – 5.6 | ||
| 160 | 10 | 100150180 | 4.2 – 7.6 | ||
| 150 | 160 | 5 | 120150180 | 2.6 – 3.9 | 2 / 5 |
| 165 | 7.5 | 120150180 | 4.0 – 6.0 | ||
| 170 | 10 | 120150180 | 5.4 – 8.1 | ||
| 160 | 170 | 5 | 120150180 | 2.8 – 4.2 | 2 / 5 |
| 180 | 10 | 120150180 | 5.7 – 8.6 | ||
| 185 | 12.5 | 120150180 | 7.3 – 10.9 | ||
| 170 | 180 | 5 | 120180200 | 2.9 – 4.9 | 2 / 5 |
| 190 | 10 | 120180200 | 6.1 – 10.1 | ||
| 195 | 12.5 | 120180200 | 7.7 – 12.8 | ||
| 180 | 190 | 5 | 150180250 | 3.9 – 6.5 | 2 / 5 |
| 200 | 10 | 150180250 | 8.0 – 13.3 | ||
| 210 | 15 | 150180250 | 12.3 – 20.5 | ||
| 190 | 200 | 5 | 150180250 | 4.1 – 6.8 | 2 / 5 |
| 210 | 10 | 150180250 | 8.4 – 14.0 | ||
| 220 | 15 | 150180250 | 12.9 – 21.6 | ||
| 200 | 210 | 5 | 180200250 | 5.2 – 7.2 | 2 / 5 |
| 220 | 10 | 180200250 | 10.6 – 14.7 | ||
| 230 | 15 | 180200250 | 16.3 – 22.6 |
Brak takiego otworu w serii ISO 4379 – prosimy przesłać wymiary, wykonamy tuleję według rysunku.
Otwór w nawiasie w ISO 4379: tylko do zastosowań specjalnych.
Masa jednej sztuki w kg, część gładka z C93200 (8,93 g/cm³); brąz aluminiowy jest ok. 16 % lżejszy, SAE 67 ok. 4 % cięższy.
Te same wymiary w każdym innym gatunku: zamiast 660 wpisz kod gatunku (937, 938, 483, 481, 480, 905, 836, 954, 955, AFM, 863). Terminy dla brązu aluminiowego i C86300 są inne, bo materiał kupujemy pod zamówienie.
Parametry graniczne (smarowanie smarem)
Wartości graniczne dla całego programu przy smarowaniu granicznym. Sprawdź nacisk jednostkowy p = F / (d × L) względem wartości w ruchu oraz prędkość ślizgania v = π × d × n względem 0,5 m/s; w poradniku projektowym jest przykład liczbowy.
| Parametr | Wartość typowa | Jednostka |
|---|---|---|
| Nacisk jednostkowy p, w ruchu | 25 | N/mm² |
| Nacisk jednostkowy p, w spoczynku | 45 | N/mm² |
| Prędkość ślizgania v | 0.5 | m/s |
| Współczynnik tarcia | 0.08 – 0.15 | µ |
| Temperatura pracy | −40 … +250 | °C |
| Obudowa | H7 | ISO 286 |
| Wał | e7–e8 | ISO 286 |
| Warunki | smar plastyczny lub olej, smarowanie graniczne, wał stalowy | |
Wartości potwierdzone dla C93200 i porównywalnych gatunków, wał stalowy, smar lub olej. Gatunki twarde (brąz aluminiowy, C86300) przenoszą ten sam nacisk jednostkowy na hartowanym wale; nie podnoszą granicy prędkości.
Kody zamówieniowe, tolerancje i stan dostawy
Kod zamówieniowy czyta się: gatunek – otwór – Ø zewn. – długość, każdy wymiar co najmniej dwucyfrowo: 660-253020 to Ø25 × Ø30 × 20 z C93200, 660-100115100 to Ø100 × Ø115 × 100. Układ rowków dodaje się jako przyrostek (660-404840-G2 = rowki proste G2), otwór smarny jako -H.
Stan dostawy według ISO 4379 tabela 3: otwór E6, średnica zewnętrzna s6 (do Ø120) lub r6 (powyżej), długość h13, Ø kołnierza d11, jeśli jest. Po wtłoczeniu w obudowę H7 otwór zaciska się i trafia w przybliżeniu w położenie tolerancji H, klasa IT8 – luz roboczy wyznacza wtedy wał: e7 do zastosowań ogólnych, g7 do precyzyjnych. Tuleje dostarczamy wykończone; otwór z naddatkiem do rozwiercania lub roztaczania w obudowie po montażu wykonujemy na życzenie, gdy rysunek wymaga pasowania ciaśniejszego, niż daje wtłoczenie.
Do zapytania:Prosimy podać kod zamówieniowy lub d × D × L, gatunek, ilość oraz czy otwór ma być wykończony po montażu.
| Cecha | Tolerancja | Uwagi |
|---|---|---|
| Otwór d | E6 | przed montażem; ≈ H8 po wtłoczeniu w H7 |
| Ø zewn. D | s6 (≤ 120 mm) · r6 (> 120 mm) | pasowanie wciskowe w obudowie H7 |
| Długość L | h13 | oba czoła toczone |
| Otwór obudowy | H7 | krawędź obudowy sfazować, Ra ≤ 1,6 µm |
| Wał | e7 (ogólne) · e8 (duże obciążenie, zabrudzenie) · g7 (precyzyjne) | Ra ≤ 0,8 µm, twardość – zob. stronę gatunku |
| Fazy | 45° na zewnątrz, 15° w otworze | c wg ISO 4379: 0,3 – 2 mm zależnie od wymiaru |
Opcje: otwory smarne, rowki, długości, gatunki
Każdy wymiar standardowy toczymy z rury, więc opcje to zmiana programu obróbki, a nie specjalne narzędzia. Warto je zamawiać, gdy pozycja ich wymaga – dla większości smarowanych sworzni wystarczy gładki otwór z otworem smarnym.
- Otwór smarny (-H): jeden otwór promieniowy pod smarowniczką, sfazowany od strony otworu; położenie od czoła i kąt według rysunku
- Rowki G2 – G6: proste osiowe (G2), obwodowy (G3), ósemka (G4), podwójna ósemka (G5), spiralny (G6); strona o smarowaniu wyjaśnia, do jakiego ruchu pasuje który układ
- Długość niestandardowa: dowolne L z tej samej rury – od krótkich tulei dystansowych do długich prowadnic
- Gatunek: dwanaście gatunków programu; bezołowiowe (CuSn12, CuSn10, C90500) do wody pitnej i maszyn spożywczych
- Otwór do wykończenia w obudowie: naddatek 0,1 – 0,3 mm na otworze do rozwiercania lub roztaczania po wtłoczeniu, gdy liczy się współosiowość kilku tulei
Do zapytania:Prosimy podać kod rowka lub naszkicować układ; bez takiej uwagi dostarczamy gładki otwór.
Gatunki dostępne w tej postaci
Wszystkie dwanaście gatunków obrabiamy w tych samych wymiarach ISO 4379; rura z C93200 jest u odlewni najłatwiej dostępna, pozostałe kupujemy jako pręt lub rurę pod zamówienie. Grupy stopów i kiedy przejść z jednej do drugiej:
| Warunki pracy | Gatunek | Dlaczego |
|---|---|---|
| Praca ogólna, wał niehartowany, smar | RG7 / SAE 660 · C93200 | 7 % Pb wchłania zanieczyszczenia, pokrywa krótkie przerwy w smarowaniu; 65 – 75 HB |
| Przerywane smarowanie, udary, woda kopalniana | C93700 / SAE 64 (B1010) · C93800 / SAE 67 | 10 – 15 % Pb, bardziej miękki, wybacza gorsze wały |
| Bez ołowiu, wyższe obciążenie, twardy wał | CuSn12 · B101 (CuSn10P) · CuSn10 · C90500 | od 90 HB, najwyższa odporność na zużycie wśród brązów cynowych |
| Woda, pompy, zawory, małe obciążenie | B555 / LG2 · C83600 | spiż szczelny ciśnieniowo, odporny na korozję, skrawalność 84 |
| Duże obciążenie, woda morska, wysoka temperatura | C95400 · C95500 · BA1032 (CuAl10Fe3Mn2) | Rm min. 586 – 655 N/mm², wymagany hartowany wał |
| Skrajne obciążenie przy bardzo małej prędkości | C86300 / SAE 430B | Rm min. 758 N/mm², 225 HB, hartowany wał konieczny |
Montaż i smarowanie w trzech punktach
Wcisk: przy średnicy zewnętrznej s6 / r6 w obudowie H7 wcisk wynosi 14 – 48 µm dla Ø30 i 29 – 78 µm dla Ø80. Tuleje cienkościenne przenoszą większość wcisku na otwór – dlatego dostarczany otwór ma szeroką tolerancję E6 i po wtłoczeniu trafia blisko H8. Wtłaczać od strony sfazowanej trzpieniem stopniowanym; nigdy nie uderzać w brąz.
Luz roboczy: otwór H8 po montażu względem wału e7 daje 40 – 94 µm dla Ø30 i 60 – 136 µm dla Ø80 – mniej więcej 0,1 – 0,3 % średnicy, czyli zakres, jakiego brąz odlewany potrzebuje przy smarze. Wał e8 do pozycji gorących, przy niewspółosiowości i zabrudzonym smarze; g7 do precyzyjnych wrzecion smarowanych olejem.
Dosmarowywanie: smarować, aż świeży smar pokaże się na obu końcach, w odstępach zależnych od obciążenia, prędkości i zabrudzenia – codziennie na zapylonym sworzniu koparki, co tydzień lub co miesiąc na czystym przegubie w hali. Otwór smarny pod smarowniczką i rowki G4 w kształcie ósemki rozprowadzają smar po całym otworze przy wale obrotowym. Strona o smarowaniu omawia rodzaje smarów, rowki i odstępy dosmarowywania.
Jak zamówić tuleję cylindryczną
Wybierz wymiar w tabeli i kliknij długość albo wpisz kod zamówieniowy do formularza. Dla wymiaru spoza tabeli prześlij d × D × L – ścianka powinna mieć co najmniej 0,08 × d plus 1,5 mm ze względu na wtłaczanie – lub rysunek.
Przykład
660-253020Tuleja cylindryczna z RG7 / SAE 660 (C93200), otwór Ø25 × Ø30 zewn. × 20 długości, gładki otwór, tolerancje ISO 4379.
- Kod zamówieniowy lub d × D × L (mm lub cale)
- Gatunek – C93200, jeśli nie podano inaczej; prosimy podać oznaczenie z rysunku, potwierdzimy odpowiednik
- Ilość teraz i przewidywana rocznie
- Warunki pracy w jednym zdaniu: obciążenie, ruch (obrotowy / wahliwy), prędkość lub obroty, temperatura, medium
- Smarowanie: smarowniczka, kąpiel olejowa, kroplowe – oraz czy potrzebne są otwory lub rowki
- Kraj dostawy i warunki Incoterms (EXW, FOB, CIF, DDP)
Gdzie stosuje się tuleje cylindryczne
Gładka tuleja cylindryczna to 70 % tego, co obrabiamy. Według branż:
- Maszyny budowlane i górniczeSworznie wysięgnika, ramienia i łyżki Ø40 – 120, zwrotnice, gniazda płyt rozporowych kruszarek
- Maszyny rolniczePrzeguby osi przedniej i układu zawieszenia, sworznie hederów i pras, tuleje ram pługów Ø20 – 60
- Pompy, zawory i hydraulikaTuleje wałów i pierścienie ścieralne pomp, tuleje trzpieni zaworów, tuleje uch tłoczysk cylindrów
- Hutnictwo, cukrownie, przemysł ciężkiTuleje rolek i czopów walców Ø100 – 600, panewki młynów, tuleje krążków linowych żurawi
Najczęściej zadawane pytania
Czy macie wymiary metryczne na magazynie?
Nie sprzedajemy gotowych tulei z półki; każdy wymiar obrabiamy pod zamówienie z rury z odlewu ciągłego. Rura z C93200 jest najłatwiej dostępna, więc standardowe tuleje cylindryczne wykonujemy szybko. Próbki w 3 – 5 dni; termin partii podajemy w ofercie – zależy od ilości i gatunku, bo materiał na brąz aluminiowy i C86300 kupujemy pod zamówienie.
Czy mogę dostać wymiar, którego nie ma w tabeli?
Tak – wszystko od Ø3 do Ø1000 mm, także wymiary calowe, w tym samym terminie. Prosimy przesłać d × D × L lub rysunek; strona tulei na wymiar wymienia, co jest potrzebne. Nie ma minimalnej ilości ani kosztu narzędzi, bo każdą tuleję toczymy i wytaczamy z rury lub pręta.
Czy otwór jest wykończony na wymiar, czy trzeba rozwiercać po wtłoczeniu?
Tuleje standardowe dostarczamy wykończone wg ISO 4379: otwór E6, który po wtłoczeniu w obudowę H7 zaciska się do ok. H8 – przy wale e7 do zastosowań ogólnych rozwiercanie nie jest potrzebne. Jeśli kilka tulei musi leżeć w jednej osi albo potrzebne jest ciaśniejsze pasowanie, prosimy zamówić otwór z naddatkiem 0,1 – 0,3 mm do roztaczania lub rozwiercania w obudowie.
Jakie są wady tulei ślizgowej z brązu?
Wymaga smarowania i kogoś, kto je wykona; ze smarem jest ograniczona do ok. 0,5 m/s; jej tarcie (0,08 – 0,15) jest wyższe niż w łożysku tocznym; twarde gatunki wymagają twardego wału. W zamian znosi udary, zabrudzenia i niewspółosiowość, które niszczą łożyska toczne i cienkie wykładziny, i można ją roztaczać.
Mosiądz czy brąz na tuleję cylindryczną?
Brąz. Zwykły mosiądz (CuZn) nie jest materiałem łożyskowym do pracy ze stalą – zaciera się. Tylko mosiądze wysokowytrzymałe, tzw. „brązy manganowe” (klasa C86300), które technicznie są mosiądzami, są stopami łożyskowymi – i to najtwardszy gatunek w tym programie. Porównanie jest na stronie brąz czy mosiądz.
Nie ma w tabeli?
Prosimy przesłać d × D × L lub rysunek – bez minimalnej ilości, próbki w 3 – 5 dni, oferta w ciągu 12 godzin.